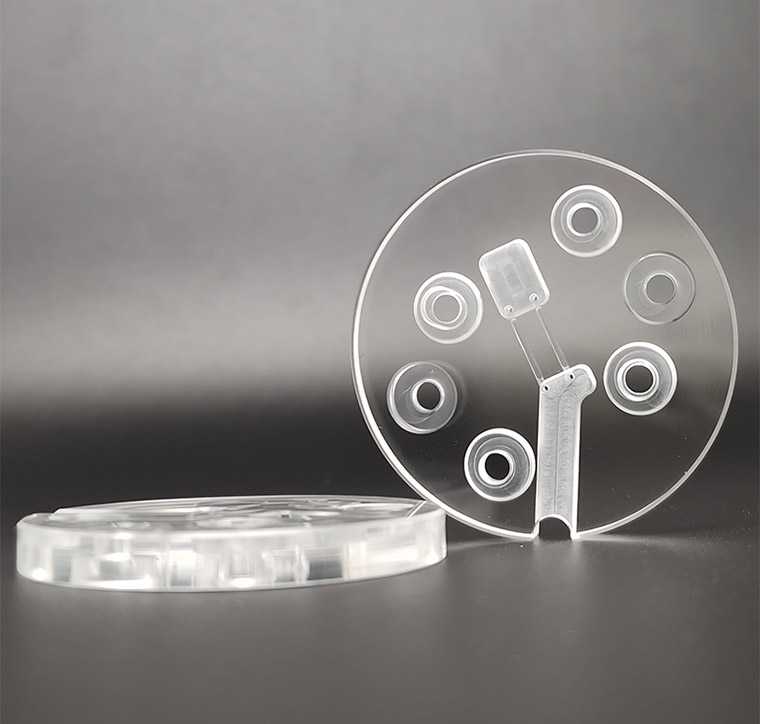
Maßgeschneiderte CNC-Bearbeitung von Acryl (PMMA) | AluCarbon Tech

Präzisions-CNC-Fräsen und -Drehen für maßgefertigte Acrylkomponenten in optischer Qualität, kratzfest und mit hoher Klarheit

Sind Sie auf der Suche nach kristallklaren, maßgenauen Kunststoffkomponenten? AluCarbon Tech bietet branchenführende CNC-Bearbeitungsdienstleistungen für Acryl (PMMA), die individuell auf Ihre genauen Anforderungen zugeschnitten sind. Acryl ist bekannt für seine herausragende optische Klarheit, hohe Zugfestigkeit, ausgezeichnete UV-Beständigkeit und Witterungsbeständigkeit und gilt als die führende Leichtbaualternative zu Glas. Es findet breite Anwendung in der medizinischen Diagnostik, bei optischen Linsen, hochwertigen Displays, Fluidverteilern und Fenstern für die Luft- und Raumfahrt. Durch den Einsatz unserer fortschrittlichen Hochgeschwindigkeits-CNC-Fräs- und ultra-glatten Drehverfahren verhindern unsere erfahrenen Techniker Materialrisse, Mikrorisse und Schmelzverluste und liefern gratfreie Teile mit außergewöhnlicher Maßhaltigkeit. Vom schnellen optischen Prototyping bis hin zur Serienfertigung garantiert AluCarbon Tech wettbewerbsfähige Preise, strenge Qualitätskontrollen und weltweiten Versand. Fordern Sie noch heute Ihr kostenloses Sofortangebot an!

Acryl (PMMA)

Warum sollte man Acryl (PMMA) für die CNC-Bearbeitung wählen?

Acryl (Polymethylmethacrylat oder PMMA) ist ein steifer, hochwertiger technischer Thermoplast, der vor allem bei Anwendungen zum Einsatz kommt, bei denen strukturelle Transparenz und Ästhetik entscheidend sind. Während Laserschneiden und Spritzguss strukturelle Einschränkungen aufweisen, ermöglicht die präzise CNC-Bearbeitung tiefe Hohlräume, komplexe 3D-Konturen, enge Stufentoleranzen und eine hervorragende optische Oberflächenqualität ohne teure Investitionen in Formen.

Bearbeitete Acrylkomponenten bieten deutliche Leistungsvorteile:

  • Hervorragende optische Klarheit und Lichtdurchlässigkeit:Es zeichnet sich durch eine Lichtdurchlässigkeit von bis zu 92% aus und bietet eine Klarheit, die der von Standardglas entspricht oder diese sogar übertrifft, bei nur halb so hohem Gewicht.
  • Hervorragende Schlagfestigkeit:Es weist eine deutlich höhere Schlagfestigkeit als Glas auf, wodurch es äußerst bruchsicher und somit sicher für anspruchsvolle öffentliche oder industrielle Umgebungen ist.
  • Hervorragende UV- und Witterungsbeständigkeit:Hervorragende Beständigkeit gegen längere Sonneneinstrahlung und Witterungseinflüsse; vergilbt, zersetzt sich oder versprödet unter UV-Einwirkung im Freien nicht ohne Weiteres.
  • Gute chemische Beständigkeit:Beständig gegen verdünnte Säuren, Laugen, aliphatische Kohlenwasserstoffe und handelsübliche Reinigungsmittel – ideal für analytische Messgeräte.
  • Vielseitigkeit bei der Nachbearbeitung:Lässt sich problemlos mit Diamantwerkzeugen, durch Dampfpolieren und Flammpolieren bearbeiten, um nach der Bearbeitung wieder eine transparente, spiegelglatte Oberfläche gemäß 100% zu erzielen.

Produktbeschreibung

Warum sollten Sie sich bei der CNC-Bearbeitung von Acryl für AluCarbon Tech entscheiden?

  • Jahrzehntelange technische Erfahrung im Umgang mit sowohl gegossenem Acryl (für die Bearbeitung optimiert) als auch extrudiertem Acryl.
  • Spezialwerkzeuge mit Diamantbeschichtung (PCD) und polierten Hartmetallschneiden für außergewöhnlich glatte, reibungsarme Schnitte.
  • Modernste mehrachsige CNC-Fräs- und Drehzentren, die speziell darauf ausgelegt sind, Vibrationen zu dämpfen und Materialrisse zu vermeiden.
  • Strenge Fertigungstoleranzen von ±0,1 mm, mit der Möglichkeit, bei besonderen technischen Anforderungen Toleranzen von ±0,05 mm einzuhalten.
  • Hochmoderne hauseigene Oberflächenpolierverfahren, darunter Diamantkantenpolieren, Dampfpolieren und manuelles Polieren für makellose Klarheit.
  • Eine nach ISO 9001:2015 zertifizierte Produktionsumgebung, die umfassende Qualitätskontrollen und die Überprüfung der Rohstoffchargen gewährleistet.
  • Weltweite Logistikabwicklung mit optimierter Zollabfertigung und äußerst wettbewerbsfähigen Fertigungskosten direkt ab Werk.

Leitfaden zur Auswahl von Acrylmaterialien: Guss vs. Strangpressprofil

Acryl wird nach zwei Hauptverfahren hergestellt, die sich unmittelbar auf seine inneren Spannungen und sein Verhalten unter einem rotierenden CNC-Schneidwerkzeug auswirken.

Acryl-TypMechanisches Verhalten und CNC-EigenschaftenDie besten AnwendungenHinweis zur Herstellung
Gegossenes Acryl (empfohlen für CNC)Hergestellt durch Gießen von Flüssigharz in Formen. Zeichnet sich durch ein hohes Molekulargewicht aus, wodurch es deutlich härter, äußerst widerstandsfähig gegen Hitzeerweichung und weniger anfällig für Absplitterungen ist. Lässt sich hervorragend durch Dampf- und Diamantpolieren bearbeiten.Präzisionsverteiler, optische Linsen, wissenschaftliche Testkammern, Mikrofluidik-Chips, medizinische Gehäuse, Luxusvitrinen.Pflichtnote
Für alle Bauteile, bei denen eine hohe Maßhaltigkeit, komplexe Bearbeitungsdetails oder optische Transparenz nach dem Schneiden erforderlich sind, ist gegossenes Acryl aufgrund seiner überragenden strukturellen Stabilität unverzichtbar.
Extrudiertes Acryl (kostengünstig)Wird durch das Pressen von Harz durch Walzen hergestellt. Es weist ein geringeres Molekulargewicht und stärkere innere Spannungen auf. Bei schnellen Zerspanungsvorgängen neigt es stärker zum Schmelzen, zur Rissbildung und zur Bildung von Klebstoffablagerungen.Flache Dekorplatten, einfache Halterungen, Lichtdiffusoren, Schutzscheiben, einfache Hinweisschilder.Eingeschränkte Nutzung
Extrudiertes Acryl eignet sich am besten für einfache, flache Platten mit schlichten Konturen. Unser Konstruktionsteam prüft Ihr Ausgangsmaterial, bevor mit der Bearbeitung begonnen wird.
Bearbeitung von Acryl: Technische Herausforderungen und Lösungen

Acryl ist im Vergleich zu duktilen Kunststoffen wie Polypropylen starr und spröde, wodurch es äußerst empfindlich auf ungeeignete Schnittparameter, übermäßige Vibrationen und lokale thermische Belastungen reagiert.

1. Materialrisse und Mikrorisse
Acryl neigt zu Rissen, insbesondere wenn ein rotierendes Werkzeug in scharfe Ecken ein- oder ausfährt oder wenn starke Vorschubkräfte übermäßige innere Spannungen hervorrufen, was zu winzigen, netzartigen Rissen (Haarrisse) führt.

2. Reibungsschmelze und Klebrige Ablagerungen
Acryl wird bei anhaltender Reibung leicht weich. Wenn sich Späne in der Spanmulde stauen, schmelzen sie schnell, verschmelzen wieder mit der Werkstückoberfläche und verstopfen die Werkzeugnut, wodurch sowohl das optische Erscheinungsbild der Oberfläche als auch die Schnittgenauigkeit beeinträchtigt werden.

3. Frostbildung und Trübung der Oberfläche
Bei der herkömmlichen CNC-Bearbeitung entsteht am Schnittprofil eine durchscheinende, mattierte Oberfläche. Um wieder eine makellose, glasartige Klarheit zu erzielen, sind eine maßgeschneiderte Werkzeuggeometrie und spezielle Nachbearbeitungsschritte erforderlich.

Wie AluCarbon Tech diese Herausforderungen meistert:

Wir setzen spezielle Fertigungsstrategien ein, um unübertroffene Fertigungsvorteile zu erzielen und Materialfehler zu vermeiden:

Spezialwerkzeuge

Wir verwenden spezielle Hartmetallfräser mit einer oder zwei nach oben verlaufenden Spiralnuten und hochglanzpolierten Nuten, um die Fasern präzise zu schneiden und heiße Späne sofort abzuführen.

Optimierte Werkzeugwege

Unsere Programmierer setzen abgestufte Werkzeugzuführungen und optimierte Mehrfachdurchläufe zur Absenkung ein, um abrupte mechanische Stöße und das Ausbrechen von Kanten zu verhindern.

Fortschrittliche Kühlung

Wir setzen präzise Luftstrahl- oder spezielle wasserlösliche Nebelkühlsysteme ein, um niedrige Temperaturen an der Schnittkante aufrechtzuerhalten, ohne dass es zu chemisch bedingten Spannungsrissen kommt.

Wiederherstellung der Klarheit

Unser umfassender Polierprozess nach der Bearbeitung gewährleistet, dass mattierte Oberflächen gemäß Ihren Designvorgaben wieder ihre optische Transparenz erhalten.

Unsere Bearbeitungsmöglichkeiten für Acryl

Präzisions-CNC-Fräsen

Mithilfe von schnellen, starren Mehrachsen-Fräsanlagen fertigen wir komplexe Strukturgeometrien, O-Ring-Nuten, abgestufte Bohrungen und Taschenanordnungen aus dicken Acrylgussblöcken. Durch die Optimierung des Vorschubs bleiben die Oberflächen sauber und eben.

Präzisions-CNC-Drehen

Unsere Drehmaschinen sorgen für eine hervorragende Rundlaufgenauigkeit und eine äußerst glatte Oberflächenqualität bei zylindrischen Acrylbauteilen. Wir fertigen regelmäßig maßgeschneiderte Acryl-Lichtleiter, Schaugläser, medizinische Rohre und Zierknöpfe mit sauberen, präzisen Innen- und Außengewinden.

Branchen und Anwendungsbereiche für präzisionsgefertigte Acrylkomponenten

BrancheWichtige Komponenten
Medizinische Diagnostik und BiowissenschaftenMikrofluidik-Chips, transparente Analyseverteiler, Reagenzglasgestelle, Gehäuse für Diagnosegeräte, Fenster von medizinischen Inkubatoren.
Optik und LichttechnikMaßgefertigte Linsen, prismatische Lichtleiter, Lichtstreuer, optische Gehäuse, Sichtgläser, Unterwassergehäuse für Kameras.
Luft- und Raumfahrt sowie SpezialfahrzeugeFenster für Druckkabinen, Beobachtungskuppeln, Abdeckungen für Fahrzeuginstrumente, schützende Innenauskleidungen.
Halbleiter & FluidtechnikFüllstandsanzeigeblöcke, maßgefertigte transparente Ventilkörper, Anzeigen für den Durchfluss von Chemikalien, Komponenten zur Isolierung von Flüssigkeiten im Labor.

Konstruktionsrichtlinien für bearbeitete Acrylteile

  • Halten Sie in allen Aussparungen einen Mindesteckenradius von mindestens 1,0 mm ein; scharfe Innenecken von 90 Grad führen zu starken Spannungskonzentrationen, die mit der Zeit Risse im Acryl verursachen.
  • Die Wandstärken sollten mindestens 1,5 mm betragen, um zu verhindern, dass sich das Material unter hohem Schnittdruck verbiegt, bricht oder herausspringt.
  • Vermeiden Sie tiefe, enge Sacklöcher; in tiefen Hohlräumen ist der Spanabtransport erschwert, was das Risiko von Reibungsschmelzen und dem Festfressen des Werkzeugs erhöht.
  • Verwenden Sie stets grobe Gewinde anstelle von ultrafeinen Gewinden. Ziehen Sie die Verwendung von Gewindeeinsätzen aus Messing oder Edelstahl in Betracht, wenn das Bauteil häufig zerlegt werden muss.
  • Geben Sie in Ihrer Zeichnung deutlich an, welche Oberflächen optisch klar (transparent) bleiben müssen und welche Oberflächen in ihrer bearbeiteten Form (durchscheinend/matt) verbleiben können.

Spezielle Polier- und Nachbearbeitungsoptionen

Bei der CNC-Bearbeitung entsteht naturgemäß eine mattierte Oberfläche. Wir bieten verschiedene hochwertige Oberflächenveredelungsverfahren an, um unterschiedliche Grade an Transparenz und Kratzfestigkeit zu erzielen:

  • In der bearbeiteten Form (durchscheinend): Matte, mattierte Oberfläche mit kaum sichtbaren Bearbeitungsspuren; geeignet für nicht sichtbare interne Kühlkanäle.
  • Diamantkantenpolieren: Bei unseren CNC-Anlagen kommen präzise rotierende Diamantwerkzeuge zum Einsatz, um bei geraden Profilen eine sofort saubere und äußerst gleichmäßige Kantenoberfläche zu erzielen.
  • Dampfpolieren: Verwendet ein spezielles chemisches Gas (Weld-On-Lösungsmitteldampf), um die äußersten Oberflächenmoleküle des Acryls auf mikroskopischer Ebene wieder in ihren ursprünglichen Zustand zu versetzen. Ideal zur Wiederherstellung der vollständigen Transparenz in tiefen inneren Hohlräumen, durchbohrten Löchern und komplexen Verteilerkanälen.
  • Flammpolieren / manuelles Polieren: Ein erfahrener Techniker setzt kontrollierte Wärmeenergie oder ultrafeine Schleifscheiben ein, um an den Außenflächen eine wunderschöne, hochglänzende Optik in Ausstellungsqualität zu erzielen.
  • Kratzfeste Antireflexbeschichtung: Optionale Hartbeschichtung durch Tauchbad oder Sprühauftrag zur Verbesserung der Oberflächenhärte und Lebensdauer freiliegender optischer Komponenten.

Qualitätskontrolle und Präzisionskalibrierung

Acryl dehnt sich bei erhöhten Temperaturen aus. AluCarbon Tech schirmt Umwelteinflüsse ab, indem die Teile in klimatisierten Mess-Reinräumen bearbeitet und geprüft werden:

  • Berührungslose Bildverarbeitungssysteme und Koordinatenmessgeräte (CMM) mit geringer Messkraft, um Kratzer auf empfindlichen transparenten Oberflächen während der Prüfung zu vermeiden.
  • Strenge Chargenprüfung auf innere Materialspannungen unter Verwendung spezieller Polarisationsmikroskope, um Spannungsrisse nach der Auslieferung zu vermeiden.
  • Regelmäßige Profilometermessungen zur Überprüfung der vorgegebenen Oberflächenrauheit in Mikroinch vor und nach dem Polieren.
Toleranzgrenzen: Standard: ±0,10 mm | Enge Passung / Technische Passung: ±0,05 mm | Spezielle kritische Passungen: Bis zu ±0,02 mm unter speziellen Verarbeitungskontrollen.

Überlegungen zu Kosten und Lieferzeiten

  • Materialart: Gegossenes Acryl ist zwar teurer als extrudiertes Material, reduziert jedoch den Bearbeitungsabfall erheblich und bietet eine hervorragende Transparenz, wodurch die Gesamtkosten des Projekts gesenkt werden.
  • Anforderungen an die Politur: Um vollständige optische Klarheit zu erreichen, ist eine mehrstufige Nachbearbeitung erforderlich. Indem Sie Klarheit nur dort vorgeben, wo sie funktional erforderlich ist, können Sie Ihr Budget optimal nutzen.
  • Komplexität der Werkzeuge: Tiefe Taschen und enge Innenradien erfordern langsame, mehrstufige Werkzeugwege und präzises Mikrofräsen, was die Bearbeitungszykluszeiten verlängert.
  • Typische Lieferzeit: 2–3 Wochen für standardmäßige kundenspezifische Komponenten. Für dringende Produktentwicklungen und technische Termine steht optional eine Lieferung im Rahmen des Rapid-Prototyping-Verfahrens (10–14 Tage) zur Verfügung.

Warum sollten Sie sich bei der CNC-Bearbeitung von Acryl für AluCarbon Tech entscheiden?

  • Jahrzehntelange technische Erfahrung im Umgang mit sowohl gegossenem Acryl (für die Bearbeitung optimiert) als auch extrudiertem Acryl.
  • Spezialwerkzeuge mit Diamantbeschichtung (PCD) und polierten Hartmetallschneiden für außergewöhnlich glatte, reibungsarme Schnitte.
  • Modernste mehrachsige CNC-Fräs- und Drehzentren, die speziell darauf ausgelegt sind, Vibrationen zu dämpfen und Materialrisse zu vermeiden.
  • Strenge Fertigungstoleranzen von ±0,1 mm, mit der Möglichkeit, bei besonderen technischen Anforderungen Toleranzen von ±0,05 mm einzuhalten.
  • Hochmoderne hauseigene Oberflächenpolierverfahren, darunter Diamantkantenpolieren, Dampfpolieren und manuelles Polieren für makellose Klarheit.
  • Eine nach ISO 9001:2015 zertifizierte Produktionsumgebung, die umfassende Qualitätskontrollen und die Überprüfung der Rohstoffchargen gewährleistet.
  • Weltweite Logistikabwicklung mit optimierter Zollabfertigung und äußerst wettbewerbsfähigen Fertigungskosten direkt ab Werk.

Häufig gestellte Fragen (FAQ)

F: Wie verhindert AluCarbon Tech, dass Acrylteile während des CNC-Bearbeitungsprozesses Risse bekommen?
A: Risse entstehen durch Werkzeugreibung und plötzliche mechanische Stöße. Wir beugen dem vor, indem wir ausschließlich rasiermesserscharfe, hochglanzpolierte Hartmetallwerkzeuge mit einer oder zwei Schneiden einsetzen, reibungslose, optimierte Ramp-in-Steuerungscodes ausführen und strenge Spänespülprotokolle einhalten, um eine thermische Überhitzung zu vermeiden.
F: Kann ein gefrästes Acrylteil eine optische Klarheit von 100% erreichen, wie sie bei Glas der Fall ist?
A: Ja. Während die Rohbearbeitung ein durchscheinendes, mattes Erscheinungsbild hinterlässt, können wir das Acryl durch unsere professionellen Nachbearbeitungsverfahren – darunter fortschrittliches Dampfpolieren, das Abrichten der Kanten mit Diamantwerkzeugen und manuelles Polieren mit Mikro-Schleifmitteln – vollständig in einen glasartigen, 100%-transparenten Zustand zurückversetzen.
F: Worin besteht der wesentliche Unterschied zwischen dem Dampfpolieren und dem Flammpolieren?
A: Beim Flammpolieren werden die Außenflächen durch hohe Hitze zum Schmelzen gebracht, was sich hervorragend für den äußeren Glanz eignet, jedoch die inneren Kanäle nicht erreichen kann. Beim Dampfpolieren wird ein spezielles Lösungsgas verwendet, um Moleküle in komplexen inneren Verzweigungen, kreuzbohrigen Strömungswegen und Sacklöchern schonend zum Umschmelzen zu bringen, was dieses Verfahren zur ersten Wahl für komplexe technische Bauteile macht.
F: Eignet sich Acryl für technische Anwendungen mit hoher Beanspruchung oder hohen Temperaturen?
A: Acryl ist steif und fest, hat jedoch eine maximale Dauertemperatur von etwa 70 °C bis 80 °C. Für Anwendungen, die höheren Temperaturen oder aggressiven chemischen Lösungsmitteln ausgesetzt sind, empfiehlt unser Team möglicherweise technische Kunststoffe wie Polycarbonat (PC) oder zyklische Olefin-Copolymere (COC).
F: Wie hoch ist Ihre Mindestbestellmenge (MOQ) für kundenspezifische Acrylteile?
A: Wir arbeiten mit einem flexiblen Konzept ohne Mindestbestellmenge. Wir begleiten Sie auf Ihrem Entwicklungsweg – vom einzelnen, transparenten Prototyp bis hin zu skalierbaren Produktionschargen mit mehr als 1.000 maßgeschneiderten Teilen.
Kontakt aufnehmen

Senden Sie Ihre Nachricht