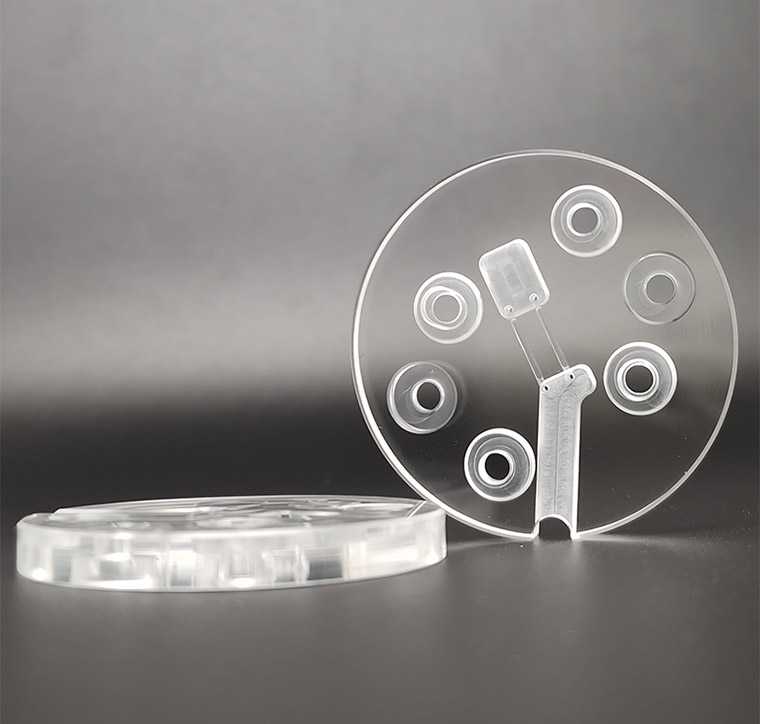
Serviços personalizados de usinagem CNC de acrílico (PMMA) | AluCarbon Tech

Fresagem e torneamento CNC de precisão para componentes acrílicos personalizados de qualidade ótica, resistentes a riscos e de elevada transparência

Procura componentes de plástico com uma transparência cristalina e precisão dimensional? A AluCarbon Tech oferece serviços de maquinagem CNC de acrílico (PMMA) líderes no setor, concebidos à medida para satisfazer os seus requisitos específicos. Reconhecido pela sua extraordinária transparência ótica, elevada resistência à tração, excelente resistência aos raios UV e à intempérie, o acrílico é a principal alternativa leve ao vidro. É amplamente utilizado em diagnósticos médicos, lentes óticas, ecrãs de alta qualidade, coletores fluídicos e janelas aeroespaciais. Aproveitando as nossas capacidades avançadas de fresagem CNC de alta velocidade e torneamento ultraliso, os nossos técnicos especializados evitam fissuras no material, microfissuras e derretimento, para fornecer peças sem rebarbas com uma estabilidade dimensional excecional. Desde a prototipagem ótica rápida até à produção em grande escala, a AluCarbon Tech garante preços competitivos, um controlo de qualidade rigoroso e envios para todo o mundo. Solicite hoje mesmo o seu orçamento gratuito e imediato!

Acrílico (PMMA)

Por que escolher o acrílico (PMMA) para a usinagem CNC?

O acrílico (polimetilmetacrilato ou PMMA) é um termoplástico de engenharia rígido e de alta qualidade, preferido para aplicações em que a transparência estrutural e a estética são fundamentais. Enquanto o corte a laser e a moldagem por injeção apresentam limitações estruturais, a maquinagem CNC de precisão permite a criação de cavidades profundas, contornos 3D complexos, tolerâncias rigorosas e um acabamento ótico superior, sem a necessidade de investimentos dispendiosos em moldes.

Os componentes em acrílico maquinado oferecem vantagens de desempenho significativas:

  • Clareza ótica e transmitância brilhantes:Apresenta uma transmitância de luz de até 92%, oferecendo uma clareza que iguala ou excede a do vidro normal, tendo apenas metade do peso.
  • Excelente resistência ao impacto:Apresenta uma resistência ao impacto significativamente superior à do vidro, o que o torna altamente resistente a estilhaços e seguro para ambientes públicos ou industriais exigentes.
  • Estabilidade superior à radiação UV e às intempéries:Excelente resistência à exposição prolongada à luz solar e às intempéries; não amarelece, não se degrada nem se torna frágil com facilidade quando exposto aos raios UV no exterior.
  • Boa resistência química:Resiste a ácidos diluídos, álcalis, hidrocarbonetos alifáticos e soluções de limpeza comerciais, sendo ideal para instrumentação analítica.
  • Versatilidade no pós-processamento:Responde na perfeição ao polimento com ferramentas de diamante, ao polimento a vapor e ao polimento à chama, permitindo recuperar um acabamento transparente e espelhado do 100% após a maquinagem.

Descrição do produto

Por que escolher a AluCarbon Tech para a usinagem CNC de acrílico

  • Experiência técnica de uma década no manuseamento tanto de acrílico fundido (otimizado para maquinagem) como de acrílico extrudido.
  • Ferramentas especializadas com ponta de diamante (PCD) e de metal duro polido, para obter cortes excepcionalmente suaves e de baixo atrito.
  • Centros de fresagem e torneamento CNC multieixos de última geração, calibrados especificamente para atenuar as vibrações e eliminar a formação de fissuras no material.
  • Tolerâncias de produção rigorosas, dentro de ±0,1 mm, com capacidade para atingir ±0,05 mm em casos de restrições técnicas específicas.
  • Capacidades avançadas de polimento de superfícies realizadas internamente, incluindo polimento de arestas com diamante, polimento a vapor e polimento manual, para uma clareza impecável.
  • Ambiente de produção com certificação ISO 9001:2015, que garante controlos de qualidade abrangentes e a verificação dos lotes de matérias-primas.
  • Execução logística global com desalfandegamento simplificado e custos de fabrico diretos da fábrica altamente competitivos.

Guia de seleção de materiais acrílicos: moldado vs. extrudido

O acrílico é fabricado através de dois métodos principais, que alteram diretamente as suas tensões internas e o seu comportamento quando submetido a uma ferramenta de corte CNC em rotação.

Tipo acrílicoComportamento mecânico e características do CNCAs melhores aplicaçõesNota sobre o fabrico
Acrílico moldado (recomendado para CNC)Produzido através do vertimento de resina líquida em moldes. Caracteriza-se por um elevado peso molecular, o que o torna significativamente mais duro, altamente resistente ao amolecimento por calor e menos propenso a lascar. Responde muito bem ao polimento a vapor e com diamante.Coletores de precisão, lentes óticas, câmaras de ensaio científicas, chips microfluídicos, caixas de proteção médicas, vitrinas de luxo.Nota obrigatória
Para qualquer componente que exija um controlo rigoroso das dimensões, detalhes de maquinagem complexos ou transparência ótica após o corte, o acrílico fundido é imprescindível devido à sua estabilidade estrutural superior.
Acrílico extrudido (económico)É produzido através da passagem da resina por rolos. Possui um peso molecular mais baixo e maiores tensões internas inerentes. É mais suscetível a derreter, rachar e formar resíduos pegajosos durante cortes de maquinagem a alta velocidade.Painéis decorativos planos, suportes simples, difusores de luz, proteções e sinalética estrutural básica.Utilização limitada
O acrílico extrudido é mais indicado para painéis planos básicos com contornos simples. A nossa equipa de engenharia irá verificar o seu material em bruto antes do início da maquinagem.
Maquinagem de acrílico: desafios técnicos e soluções

O acrílico é rígido e frágil em comparação com plásticos dúcteis como o polipropileno, o que o torna altamente sensível a parâmetros de corte inadequados, vibração excessiva e tensão térmica localizada.

1. Fissuras e microfissuras no material
O acrílico é propenso a fraturas, especialmente quando uma ferramenta rotativa entra ou sai de cantos acentuados, ou quando forças de avanço agressivas induzem tensões internas excessivas, levando à formação de minúsculas fissuras em forma de teia (crackling).

2. Fusão por atrito e acumulação de resíduos pegajosos
O acrílico amolece facilmente sob fricção contínua. Se as limalhas de corte ficarem retidas no sulco, derretem rapidamente, fundem-se novamente à superfície da peça e obstruem a ranhura da ferramenta, prejudicando tanto o aspeto da superfície como a precisão de corte.

3. Formação de gelo e opacidade superficial
A maquinagem CNC padrão deixa uma textura translúcida e fosca no perfil de corte. Para restabelecer uma clareza imaculada, semelhante à do vidro, é necessário recorrer a uma geometria de ferramentas personalizada e a etapas especializadas de pós-processamento.

Como a AluCarbon Tech supera estes desafios:

Recorremos a estratégias de produção especializadas para proporcionar vantagens de fabrico inigualáveis e eliminar defeitos nos materiais:

Ferramentas especializadas

Utilizamos fresas especializadas de metal duro, com uma ou duas ranhuras em espiral ascendente e ranhuras com acabamento polido a espelho, para cortar as fibras com precisão e remover instantaneamente as limalhas quentes.

Percursos de ferramenta otimizados

Os nossos programadores utilizam entradas graduais da ferramenta e reduções de profundidade otimizadas em várias passagens para evitar choques mecânicos bruscos e a ruptura das arestas.

Arrefecimento avançado

Utilizamos configurações precisas de ar comprimido ou de arrefecimento por névoa solúvel em água para manter baixas temperaturas na aresta de corte, sem provocar fissuras por tensão química.

Recuperação da clareza

O nosso fluxo de trabalho completo de polimento pós-usinagem garante que as superfícies foscas recuperem a transparência ótica, de acordo com as especificações do seu projeto.

As nossas capacidades de maquinagem de acrílico

Fresagem CNC de precisão

Recorrendo a configurações de fresagem multieixos rígidas e de alta velocidade, produzimos geometrias estruturais complexas, ranhuras para anéis O-ring, orifícios escalonados e conjuntos de cavidades a partir de blocos espessos de acrílico fundido. A otimização do avanço elevado mantém as superfícies limpas e planas.

Torneamento CNC de precisão

Os nossos tornos proporcionam uma concentricidade excecional e acabamentos extremamente lisos para componentes cilíndricos em acrílico. Usinamos regularmente guias de luz em acrílico personalizadas, visores, tubos médicos e puxadores decorativos com roscas internas e externas precisas e bem definidas.

Setores e aplicações para componentes acrílicos usinados com precisão

IndústriaComponentes principais
Diagnóstico Médico e Ciências da VidaChips microfluídicos, coletores analíticos transparentes, suportes para tubos de ensaio, caixas para dispositivos de diagnóstico, janelas de incubadoras médicas.
Tecnologia Ótica e de IluminaçãoLentes personalizadas, guias de luz prismáticas, difusores de luz, caixas óticas, visores, caixas estanques para câmaras subaquáticas.
Veículos Aeroespaciais e EspecializadosJanelas de cabines pressurizadas, cúpulas de observação, tampas de instrumentos de veículos, placas de proteção internas.
Semicondutores e Manuseamento de FluidosBlocos indicadores de nível, corpos de válvula transparentes personalizados, indicadores de fluxo de produtos químicos, componentes de isolamento de fluidos para laboratório.

Orientações de conceção para componentes em acrílico maquinado

  • Mantenha um raio mínimo de canto de, pelo menos, 1,0 mm no interior de todos os recantos; os cantos internos agudos de 90 graus criam concentrações de tensão graves que provocam fissuras no acrílico ao longo do tempo.
  • Mantenha as espessuras das paredes acima de 1,5 mm para evitar que o material se deforme, se parta ou se rompa sob elevadas pressões de corte.
  • Evite furos cegos profundos e estreitos; a evacuação das limalhas é difícil em cavidades profundas, o que aumenta o risco de fusão por atrito e de encravamento da ferramenta.
  • Dê sempre preferência a roscas grossas em vez de roscas ultrafinas. Considere a utilização de insertos roscados em latão ou aço inoxidável, caso o componente exija desmontagens frequentes.
  • Indique claramente no seu projeto quais as superfícies que devem permanecer visualmente transparentes e quais as que podem permanecer tal como foram usinadas (translúcidas/foscas).

Opções especializadas de polimento e pós-processamento

A maquinagem CNC deixa, por natureza, uma textura fosca. Oferecemos várias técnicas de acabamento de superfície de alta qualidade para obter diferentes níveis de transparência e resistência a riscos:

  • Tal como usinado (translúcido): Aspecto mate e fosco, com marcas discretas do percurso da ferramenta; adequado para blocos de fluido internos não visíveis.
  • Polimento com lâmina de diamante: Utiliza ferramentas rotativas de diamante de precisão nos nossos equipamentos CNC para obter um acabamento de aresta imediatamente nítido e altamente consistente em perfis retos.
  • Polimento a vapor: Utiliza um gás químico especializado (vapor do solvente Weld-On) para reestruturar, a nível microscópico, as moléculas da superfície mais externa do acrílico. É ideal para restaurar a transparência total no interior de cavidades internas profundas, orifícios perfurados transversalmente e canais complexos de coletores.
  • Polimento à chama / Polimento manual: Um técnico especializado aplica energia térmica controlada ou discos abrasivos ultrafinos para obter um acabamento bonito e de alto brilho, com qualidade de exposição, nas superfícies exteriores.
  • Revestimento antirreflexo resistente a riscos: Aplicação opcional de revestimento duro por imersão ou pulverização para melhorar a dureza da superfície e a durabilidade dos componentes óticos expostos.

Controlo de Qualidade e Calibração de Precisão

O acrílico expande-se a temperaturas elevadas. A AluCarbon Tech isola os fatores ambientais através da maquinagem e inspeção das peças em salas limpas de metrologia com condições climáticas estabilizadas:

  • Sistemas de inspeção visual sem contacto e máquinas de medição por coordenadas (CMM) de baixa força, para evitar riscos em superfícies transparentes delicadas durante a inspeção.
  • Testes rigorosos por lotes para detetar tensões internas no material, utilizando polariscópios especializados, a fim de evitar a formação de fissuras por tensão após a entrega.
  • Monitorização regular com um perfilómetro para verificar a rugosidade da superfície, expressa em micro-polegadas, antes e depois do polimento.
Capacidades de tolerância: Padrão: ±0,10 mm | Ajustado / Projetado: ±0,05 mm | Ajustes críticos especializados: Até ±0,02 mm sob controlos de processamento especializados.

Considerações sobre custos e prazos de entrega

  • Tipo de material: O acrílico moldado é mais caro do que o material extrudido, mas reduz significativamente os resíduos de maquinagem e proporciona uma transparência superior, o que diminui os custos globais do projeto.
  • Requisitos de polimento: Para obter uma clareza ótica total, é necessário um pós-processamento em várias etapas. Especificar a clareza apenas onde for funcionalmente necessário permite otimizar o seu orçamento.
  • Complexidade do equipamento: As cavidades profundas e os raios internos apertados exigem percursos de ferramenta lentos e com várias passagens, bem como uma micro-usinagem delicada, o que aumenta os tempos de ciclo de usinagem.
  • Prazo de entrega habitual: 2 a 3 semanas para componentes personalizados padrão. Está disponível a opção de entrega rápida de protótipos (10 a 14 dias) para desenvolvimentos de produtos urgentes e prazos de engenharia.

Por que escolher a AluCarbon Tech para a usinagem CNC de acrílico

  • Experiência técnica de uma década no manuseamento tanto de acrílico fundido (otimizado para maquinagem) como de acrílico extrudido.
  • Ferramentas especializadas com ponta de diamante (PCD) e de metal duro polido, para obter cortes excepcionalmente suaves e de baixo atrito.
  • Centros de fresagem e torneamento CNC multieixos de última geração, calibrados especificamente para atenuar as vibrações e eliminar a formação de fissuras no material.
  • Tolerâncias de produção rigorosas, dentro de ±0,1 mm, com capacidade para atingir ±0,05 mm em casos de restrições técnicas específicas.
  • Capacidades avançadas de polimento de superfícies realizadas internamente, incluindo polimento de arestas com diamante, polimento a vapor e polimento manual, para uma clareza impecável.
  • Ambiente de produção com certificação ISO 9001:2015, que garante controlos de qualidade abrangentes e a verificação dos lotes de matérias-primas.
  • Execução logística global com desalfandegamento simplificado e custos de fabrico diretos da fábrica altamente competitivos.

Perguntas Frequentes (FAQ)

P: De que forma a AluCarbon Tech evita que as peças de acrílico rachem durante o processo CNC?
R: As fissuras são causadas pelo atrito das ferramentas e por impactos mecânicos repentinos. Evitamos isso utilizando exclusivamente ferramentas de carboneto com uma ou duas ranhuras, afiadas como lâminas e com acabamento espelhado, executando códigos de avanço suaves e otimizados e aplicando protocolos rigorosos de lavagem de aparas para evitar o acúmulo de calor.
P: Uma peça de acrílico usinada pode atingir a claridade ótica 100%, tal como o vidro?
R: Sim. Embora a maquinagem em bruto deixe um aspeto translúcido e fosco, podemos restaurar totalmente o acrílico para um estado transparente semelhante ao do vidro, 100%, através das nossas opções profissionais de pós-processamento, incluindo polimento a vapor avançado, afiação de ferramentas de diamante e polimento manual com microabrasivos.
P: Qual é a principal diferença operacional entre o polimento a vapor e o polimento à chama?
R: O polimento a chama aplica calor intenso para derreter as superfícies externas, o que é excelente para conferir brilho exterior, mas não consegue atingir os canais internos. O polimento a vapor utiliza um gás solvente especializado para refluir cuidadosamente as moléculas no interior de intersecções internas complexas, percursos fluídicos com perfurações cruzadas e orifícios cegos, tornando-o a escolha ideal para peças de engenharia complexas.
P: O acrílico é adequado para ambientes de engenharia sujeitos a elevadas tensões ou altas temperaturas?
R: O acrílico é rígido e resistente, mas tem um limite de temperatura de serviço contínuo de cerca de 70 °C a 80 °C. Para aplicações expostas a temperaturas mais elevadas ou a solventes químicos agressivos, a nossa equipa poderá recomendar plásticos de engenharia, tais como o policarbonato (PC) ou os copolímeros de olefinas cíclicas (COC).
P: Qual é a vossa quantidade mínima de encomenda (MOQ) para peças de acrílico personalizadas?
R: Mantemos uma estrutura flexível sem quantidade mínima de encomenda (MOQ). Acompanhamos o seu percurso de desenvolvimento, desde um único protótipo transparente até lotes de produção escaláveis que excedem 1 000 peças personalizadas.
Entre em contacto connosco

Envie a sua mensagem