CNC-Bearbeitung von Edelstahl | AluCarbon Tech

Hochfeste, korrosionsbeständige Bauteile für Anwendungen in der Medizin, Luft- und Raumfahrt sowie in der Industrie

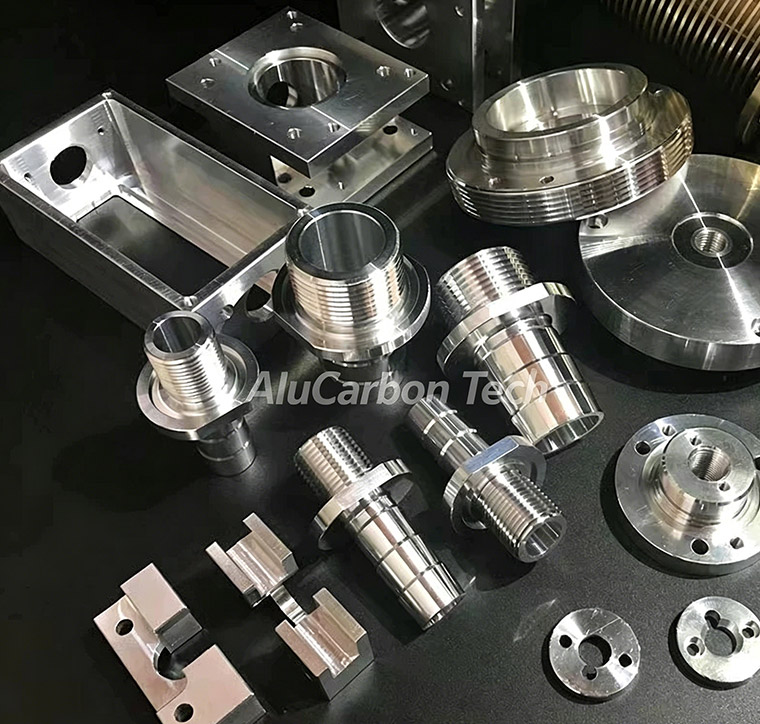
Edelstahl ist das Material der Wahl, wenn Festigkeit, Langlebigkeit und Korrosionsbeständigkeit unverzichtbar sind. Sein einzigartiger Chromgehalt bildet eine selbstheilende passive Oxidschicht, die selbst in rauen Umgebungen – von Salzwassereinwirkung bis hin zu chemischen Prozessen – vor Rost und Korrosion schützt. Edelstahl kommt in medizinischen Geräten, Bauteilen für die Luft- und Raumfahrt, Anlagen zur Lebensmittelverarbeitung und Industriemaschinen zum Einsatz und bietet auch unter extremen Bedingungen höchste Zuverlässigkeit. Allerdings ist Edelstahl bekanntermaßen schwer zu bearbeiten. Seine Neigung zur Kaltverfestigung, die dabei entstehende Wärmeentwicklung und der schnelle Werkzeugverschleiß erfordern spezielles Fachwissen und präzise gesteuerte Bearbeitungsstrategien. AluCarbon Tech verfügt über umfassende Erfahrung in der Bearbeitung aller wichtigen Edelstahlsorten und bietet seinen Kunden weltweit gleichbleibende Qualität, Präzision und kurze Durchlaufzeiten.

Edelstahl

Warum Sie sich bei der CNC-Bearbeitung von Edelstahl für AluCarbon Tech entscheiden sollten

  • Fachkenntnisse in Bezug auf alle gängigen Edelstahlsorten (304, 316, 303, 17-4 PH, martensitische Sorten)
  • Fachkenntnisse im Bereich der Kaltverfestigung von Edelstahl und des Werkzeugverschleißmanagements
  • Hochmoderne CNC-Maschinen mit stabiler Werkzeugaufnahme und optimierten Kühlmittelstrategien
  • Mehrachsfräsen (3-, 4-, 5-achsig) und Präzisionsdrehen für komplexe Geometrien
  • Toleranzen von bis zu ±0,05 mm bei hervorragender Oberflächenqualität
  • Schnelle Lieferzeit: 3–4 Wochen trotz der Herausforderungen bei der Bearbeitung von Edelstahl
  • Erfahrung mit Edelstahl für medizinische und Luft- und Raumfahrtanwendungen
  • ISO 9001-zertifiziert mit lückenloser Rückverfolgbarkeit der Materialien für regulierte Branchen

Produktbeschreibung

Leitfaden zur Auswahl von Edelstahlsorten

Edelstahllegierungen werden nach ihrer Kristallstruktur und ihren Legierungselementen klassifiziert. Die Auswahl hängt davon ab, ein Gleichgewicht zwischen Korrosionsbeständigkeit, Festigkeit, Bearbeitbarkeit, Hitzebeständigkeit und Kosten herzustellen. Die Wahl der richtigen Sorte gewährleistet optimale Leistung und Fertigungseffizienz.

NotenartWichtigste EigenschaftenDie besten AnwendungenBearbeitbarkeit
304 / 304L
(Austenitisch)
Der gängigste Edelstahl. Hervorragende Korrosionsbeständigkeit, nicht magnetisch, gute Schweißbarkeit. 304L ist eine kohlenstoffarme Variante für eine bessere Schweißbarkeit.Anlagen für die Lebensmittelverarbeitung, medizinische Geräte, Behälter für die chemische Industrie, Küchengeräte, architektonische VerkleidungenMäßig
Das Material verfestigt sich während der Bearbeitung, erfordert ein sorgfältiges Werkzeugmanagement und eine großzügige Kühlmittelzufuhr
316 / 316L
(Austenitisch)
Verbesserte Korrosionsbeständigkeit gegenüber 304 dank Molybdän. Hervorragende Eignung für chlorid- und salzhaltige Umgebungen. Ausgezeichnete Schweißbarkeit (316L).Meeresumgebungen, chemische Verarbeitung, Öl und Gas, medizinische Implantate, Offshore-AusrüstungAnspruchsvoll
eine noch stärkere Neigung zur Kaltverfestigung als 304. Erfordert Fachkenntnisse im Werkzeugbau und hohe Vorschübe.
303
(Austenitisch)
Hervorragende Zerspanbarkeit (schwefelverstärkt). Leicht zerspanbare Sorte. Gute Korrosionsbeständigkeit. Nicht magnetisch.Hochpräzise Befestigungselemente, Wellenkomponenten, Produkte aus der Drehautomatentechnik, medizinische InstrumenteAusgezeichnet
Beste Zerspanbarkeit aller Edelstähle. Schnellste Zykluszeiten, geringster Werkzeugverschleiß.
17-4 PH
(martensitisch)
Austauschhärtung. Extrem hohe Festigkeit (über 1000 MPa nach der Wärmebehandlung). Hervorragende Korrosionsbeständigkeit. Magnetisch.Befestigungselemente für die Luft- und Raumfahrt, Fahrwerke, Turbinenschaufeln, Federn, hochbelastbare StrukturbauteileAnspruchsvoll
sehr hart, hohe Schnittkräfte. Erfordert Hartmetallwerkzeuge und langsame Vorschübe. Erfordert Fachkenntnisse.
410 / 416
(martensitisch)
Hohe Härte nach der Wärmebehandlung. Gute Verschleißfestigkeit. Geringere Korrosionsbeständigkeit als bei austenitischen Sorten.Schneidwerkzeuge, Turbinenschaufeln, Ventile, Gleitringdichtungen, stark verschleißanfällige BauteileMäßig
Die Bearbeitung im gehärteten Zustand ist schwierig. Am besten lässt sich das Material im geglühten Zustand bearbeiten und anschließend wärmebehandeln.
2205 Maisonettewohnung
(Duplex)
Zweiphasenstruktur: vereint die Festigkeit einer martensitischen Struktur mit der Korrosionsbeständigkeit einer austenitischen Struktur. Extrem hohe Festigkeit und Zähigkeit.Starke Umwelteinflüsse (Offshore, aggressive Chemikalien), Hochdruckanwendungen, extreme TemperaturenAnspruchsvoll
Hohe Festigkeit bedeutet hohe Schnittkräfte. Es kommt schnell zu einer Kaltverfestigung. Es sind Spezialwerkzeuge erforderlich.
Tipp zur Materialauswahl: Benötigen Sie eine schnelle und kostengünstige Bearbeitung? Verwenden Sie 303 (beste Zerspanbarkeit). Standardanwendungen? 304 oder 304L sind zuverlässig. Stark korrosive Umgebung? Wählen Sie 316 oder 316L. Maximale Festigkeit? Wählen Sie 17-4 PH oder Duplex-Sorten. Unser Ingenieurteam analysiert Ihre Anforderungen und empfiehlt die optimale Sorte, die Leistung, Bearbeitbarkeit und Kosten in Einklang bringt.

Bearbeitung von Edelstahl: Herausforderungen und Lösungen

Die Festigkeit und Korrosionsbeständigkeit von Edelstahl haben ihren Preis: Das Material ist bekanntermaßen schwer zu bearbeiten. Um hier erfolgreich zu sein, sind spezielle Strategien, stabile Werkzeuge und eine strenge Einhaltung der Prozessabläufe erforderlich.

Arbeitshärtung

Edelstahl härtet sich bei der Bearbeitung ab, wodurch die Härte zunimmt und nachfolgende Schnitte noch schwieriger werden. Dies beschleunigt den Werkzeugverschleiß und kann zu Maßabweichungen führen.

Wärmeerzeugung

Eine schlechte Wärmeleitfähigkeit führt dazu, dass sich die Wärme an der Werkzeugkante staut, was zu schnellem Werkzeugverschleiß, Werkzeugverformung und möglicherweise zu Werkzeugbruch führt.

Aufgebaute Kante (BUE)

Durch Materialablagerungen am Werkzeug entsteht eine Aufschleifkante, die die Oberflächengüte und Genauigkeit beeinträchtigt. Um dies zu verhindern, sind eine spezielle Werkzeuggeometrie und bestimmte Vorschubgeschwindigkeiten erforderlich.

Beschleunigter Werkzeugverschleiß

Aufgrund der Kombination aus Härte und Hitze ist die Standzeit der Werkzeuge um 30–50% kürzer als bei Aluminium. Häufige Werkzeugwechsel verursachen zusätzliche Kosten und verringern die Produktivität.

Wie wir diese Herausforderungen meistern:

  • Hartmetallwerkzeuge mit Spezialbeschichtungen (TiN, TiAlN) für hohe Temperaturen und hohe Härte
  • Stabile Spannvorrichtungen und Maschineneinrichtung zur Minimierung von Rattern und Vibrationen
  • Hohe Vorschubgeschwindigkeiten und optimale Schnittgeschwindigkeiten für sauberes Schneiden des Materials
  • Großzügiger Einsatz von Kühlmittel zur Wärmeableitung und Spankontrolle
  • Disziplin beim Werkzeugwechsel – wir tauschen Werkzeuge proaktiv aus, bevor sie stumpf werden
  • Prozessoptimierung – jede Edelstahlsorte hat ihre eigenen Schnittgeschwindigkeits- und Vorschubparameter, die wir auf der Grundlage unserer Erfahrung verfeinert haben

Bearbeitungsmöglichkeiten für Edelstahl

Präzisions-CNC-Fräsen

Hochmoderne 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Fräsmaschinen mit starren Spindeln und optimierten Werkzeugen für Edelstahl. Die Mehrachsenfähigkeit ermöglicht komplexe Geometrien, minimale Rüstzeiten und hervorragende Oberflächengüten. Ideal für filigrane Halterungen in der Luft- und Raumfahrt, medizinische Implantate und Industriegehäuse.

Hochpräzises CNC-Drehen

Präzisionsdrehzentren eignen sich hervorragend für die Fertigung von zylindrischen Bauteilen, Wellen und symmetrischen Formen. Das Drehen von Edelstahl erfordert starre Werkzeughalter und optimierte Parameter, um die Kaltverfestigung zu minimieren. Ideal für Befestigungselemente, Ventilkörper und rotierende Bauteile.

Fortgeschrittene Veredelung und Oberflächenbehandlung

Oberflächenbehandlungen nach der Bearbeitung, darunter Passivierung (entfernt Eisen und Verunreinigungen), Elektropolieren (glättet die Oberfläche) und chemisches Vernickeln (bringt eine Schutzschicht auf). Diese verbessern die Korrosionsbeständigkeit über das für Edelstahl übliche Maß hinaus.

Branchen und Anwendungsbereiche für Edelstahlkomponenten

BrancheWichtige KomponentenWarum Edelstahl?
Medizin und GesundheitswesenChirurgische Instrumente, Implantate, orthopädische Vorrichtungen, sterilisierbare Geräteteile, pharmazeutische AusrüstungEdelstahl ist biokompatibel, lässt sich leicht sterilisieren, ist korrosionsbeständig und behält seine mechanischen Eigenschaften auch in anspruchsvollen medizinischen Umgebungen bei.
Luft- und Raumfahrt sowie VerteidigungBefestigungselemente, Fahrwerkskomponenten, Turbinenschaufeln, Strukturhalterungen, flugkritische BauteileEdelstahl vereint hohe Festigkeit mit Korrosionsbeständigkeit, was für Flugzeuge unerlässlich ist, und erfüllt strenge Luft- und Raumfahrtnormen sowie die Anforderungen unter extremen Bedingungen.
Schifffahrt und OffshoreVentilkörper, Pumpengehäuse, Konstruktionsarmaturen, Unterwasserausrüstung, chloridbeständige BauteileDank seiner außergewöhnlichen Beständigkeit gegen Salzwasser- und Chloridkorrosion eignet sich Edelstahl ideal für raue Meeresumgebungen
Chemische Industrie und LebensmittelverarbeitungProzessbehälter, Pumpenkomponenten, Tankarmaturen, Ausrüstung für den Kontakt mit Lebensmitteln, Ausrüstung für den Umgang mit ChemikalienEdelstahl ist beständig gegen Korrosion durch Säuren, Laugen und Chemikalien, erfüllt gleichzeitig die Standards für Lebensmittelsicherheit und lässt sich leicht sterilisieren.
Industrie- und EnergiesystemeWärmetauscherrohre, Ventilkomponenten, Kraftwerksausrüstung, Druckbehälter, HochtemperaturgehäuseDank seiner Festigkeit, Korrosionsbeständigkeit und Hochtemperaturbeständigkeit eignet sich Edelstahl ideal für anspruchsvolle industrielle Anwendungen

Konstruktionsrichtlinien für die CNC-Bearbeitung von Edelstahl

  • Schnittwege minimieren – die Zerspanbarkeit von Edelstahl verschlechtert sich bei langen Einstechlängen
  • Verwenden Sie größere Radien und Verrundungen – scharfe Ecken führen zu Spannungskonzentrationen und lassen sich nur schwer sauber bearbeiten
  • Vermeiden Sie sehr dünne Wände (<1 mm), die anfällig für Rattern und Verformungen durch Kaltverfestigung sind.
  • Großzügigen Zugang für das Kühlmittel einplanen – innere Hohlräume und tiefe Vertiefungen erfordern eine Kühlstrategie
  • Geben Sie die Anforderungen an die Oberflächenbeschaffenheit klar an – manche Oberflächen erfordern zusätzliche Nachbearbeitungsschritte (Elektropolieren, Passivieren).
  • Anforderungen an die Wärmebehandlung verstehen – ausscheidungsgehärtete Werkstoffe (17-4 PH) beeinflussen die Strategie vor der Bearbeitung
  • Die Passivierung bereits in der Konstruktionsphase berücksichtigen – eine Passivierung nach der Bearbeitung beseitigt Eisenverunreinigungen an der Oberfläche

Optionen zur Oberflächenveredelung und Nachbearbeitung

  • Passivierung: Entfernt Eisen und Verunreinigungen aus der Bearbeitung, verbessert die passive Oxidschicht – entscheidend für Anwendungen in der Medizin und Luft- und Raumfahrt
  • Elektropolieren: Glättet die Oberfläche, entfernt festsitzende Eisenablagerungen, sorgt für ein edles Erscheinungsbild und verbessert die Korrosionsbeständigkeit erheblich
  • Zähneputzen: Sorgt für eine gleichmäßige, gerichtete Oberflächenbeschaffenheit, ein professionelles Erscheinungsbild und kaschiert Werkzeugspuren
  • Perlstrahlen: Mattes Finish, entfernt Oberflächenoxidation und Flecken, Vorbereitung für Lackierung oder Beschichtung
  • Chemische Vernickelung: Bildet eine Schutzschicht und verbessert die Verschleißfestigkeit, ohne die Korrosionsbeständigkeit zu beeinträchtigen
  • Galvanotechnik: Chrom-, Gold- oder Silberbeschichtung für eine ansprechende Optik und zusätzlichen Korrosionsschutz

Qualitätskontrolle und Toleranzmöglichkeiten

Aufgrund der Kaltverfestigungsneigung von Edelstahl ist die Toleranzkontrolle schwieriger als bei Aluminium oder Kupfer. AluCarbon Tech hält strenge Qualitätsvorschriften ein, um trotz der Komplexität der Edelstahlbearbeitung eine gleichbleibende Qualität zu gewährleisten:

  • Prüfung während des Produktionsprozesses und Probenahme während der gesamten Produktion
  • CMM-Prüfung (Koordinatenmessgerät) für kritische Maße
  • Prüfung der Oberflächenbeschaffenheit und Qualitätskontrolle der Passivierung
  • Rückverfolgbarkeit und Zertifizierung von Materialien für Anwendungen in der Luft- und Raumfahrt sowie in der Medizin
  • Härteprüfung an wärmebehandelten Edelstahlsorten (17-4 PH, martensitische Sorten)
Toleranzgrenzen: Standardtoleranzen: ±0,1 mm. Enge Toleranzen: ±0,05 mm, erreichbar durch spezielle Werkzeuge und Prozesskontrolle. Kritische Präzision: ±0,01 mm, möglich durch Nachbearbeitung und sorgfältige Arbeitsweise. Die Toleranzfähigkeit hängt von der Legierung, der Geometrie des Bauteils, der Komplexität und der erforderlichen Oberflächengüte ab.

Überlegungen zu Kosten und Lieferzeiten

Die Kosten für die CNC-Bearbeitung von Edelstahl werden von mehreren Faktoren beeinflusst: der gewählten Edelstahlsorte (303 ist am kostengünstigsten in der Bearbeitung; 316, 17-4 PH sind teurer), die Komplexität und Geometrie des Bauteils (komplizierte Merkmale erfordern mehr Werkzeugwechsel und mehr Zeit), die Toleranzanforderungen (engere Toleranzen erfordern langsamere Vorschübe und zusätzliche Prüfungen), das Produktionsvolumen (niedrigere Stückkosten bei höheren Stückzahlen aufgrund der Amortisation der Rüstkosten), Oberflächenbeschaffenheit und Nachbehandlung (Passivierung und Elektropolieren verursachen erhebliche Mehrkosten), Wärmebehandlung (die Ausscheidungshärtung von 17-4 PH verursacht zusätzlichen Zeit- und Kostenaufwand für die Härtungszyklen).

Typische Lieferzeit
  • 3–4 Wochen für Edelstahlkomponenten (länger als bei Aluminium aufgrund der schwierigen Bearbeitung).
  • Bei komplexen Teilen oder solchen mit großem Durchmesser kann die Lieferzeit 4–5 Wochen betragen.
  • Durch die Passivierung verlängert sich die Bearbeitungszeit um 1 Woche; durch das Elektropolieren um 2 Wochen.
  • Für zeitkritische Projekte stehen Expressoptionen zur Verfügung. Internationale Bestellungen umfassen umfassende logistische Unterstützung.

Warum AluCarbon Tech für die CNC-Bearbeitung von Edelstahl?

  • Umfassende Fachkompetenz in allen wichtigen Edelstahlsorten mit einer nachgewiesenen Erfolgsbilanz in der Medizin-, Luft- und Raumfahrt- sowie der Schifffahrtsindustrie
  • Moderne CNC-Anlagen mit starren Aufspannvorrichtungen und Spezialwerkzeugen, die speziell darauf ausgelegt sind, der Kaltverfestigung und der Wärmeentwicklung entgegenzuwirken
  • Umfassende Kompetenzen in den Bereichen Präzisionsfräsen, hochpräzises Drehen und komplexe mehrachsige Geometrien
  • Eigene hochmoderne Veredelungs- und Nachbearbeitungsverfahren, darunter Passivierung, Elektropolieren und Galvanisieren, um eine gleichbleibende Qualität zu gewährleisten
  • Strenge Qualitätskontrollverfahren, einschließlich CMM-Prüfung, Validierung der Oberflächenbeschaffenheit und Protokolle für Härtemessungen
  • Vollständige Rückverfolgbarkeit der Materialien, umfassende Compliance-Dokumentation und technische Unterstützung bei streng regulierten Industriestandards
  • Optimierte Fertigungsprozesse, die wettbewerbsfähige und transparente Preise bieten, die auf die Komplexität von Edelstahl zugeschnitten sind
  • Zuverlässige weltweite logistische Unterstützung und reibungslose Projektkommunikation im Bereich der Entwicklung leistungsstarker Komponenten

Häufig gestellte Fragen

F: Warum ist die Bearbeitung von Edelstahl teurer als die von Aluminium?
A: Die Korrosionsbeständigkeit von Edelstahl beruht auf seiner Härte und seiner Neigung zur Kaltverfestigung. Dies erfordert spezielle Hartmetallwerkzeuge, niedrigere Schnittgeschwindigkeiten, häufigere Werkzeugwechsel und eine großzügige Kühlmittelzufuhr. All diese Faktoren erhöhen die Bearbeitungszeit und die Kosten pro Teil im Vergleich zu Aluminium.
F: Sollte ich Edelstahl der Güteklasse 304 oder 316 verwenden?
A: Beide sind hervorragende austenitische Stahlsorten. 304 ist der Standard für allgemeine Anwendungen (Lebensmittel, Medizin, Architektur) und bietet gute Korrosionsbeständigkeit bei geringeren Kosten. 316 (mit Molybdän) bietet hervorragenden Schutz in chlorid- und salzhaltigen Umgebungen (Marine, chemische Verarbeitung). Wählen Sie 304, sofern keine starke Korrosion zu befürchten ist.
F: Welcher Edelstahl lässt sich am besten bearbeiten?
A: Die Sorte 303 ist aufgrund des erhöhten Schwefelgehalts in ihrer Zerspanbarkeit anderen Edelstählen weit überlegen. Sie lässt sich mit Geschwindigkeiten bearbeiten, die mit denen von Baustahl vergleichbar sind, und weist dabei dennoch eine gute Korrosionsbeständigkeit auf. Wenn die Zerspanbarkeit entscheidend ist und keine extreme Korrosionsbeständigkeit erforderlich ist, ist die Sorte 303 die beste Wahl.
F: Können Sie gehärteten Edelstahl (17-4 PH) bearbeiten?
A: Ja, aber mit Schwierigkeiten. 17-4 PH wird in der Regel im geglühten Zustand bearbeitet und anschließend zum Härten wärmebehandelt. Wir können gehärtetes 17-4 mit Hartmetallwerkzeugen und optimierten Parametern bearbeiten, allerdings steigen dabei die Kosten und Lieferzeiten erheblich. Besprechen Sie Ihre Anwendung mit uns, um die beste Vorgehensweise zu finden.
F: Was ist Passivierung und warum ist sie wichtig?
A: Die Passivierung ist eine chemische Behandlung, bei der Eisenverunreinigungen aus der Bearbeitung entfernt und die Passoxidschicht auf Edelstahl verstärkt wird. Dadurch wird die Korrosionsbeständigkeit erheblich verbessert. Dies ist von entscheidender Bedeutung für medizinische Geräte, die Luft- und Raumfahrt sowie Anwendungen in rauen Umgebungen. Wir bieten eine hauseigene Passivierung gemäß den Normen ASTM A967 an.
F: Mit welcher Lieferzeit muss ich bei Edelstahlteilen rechnen?
A: Bei Edelstahlkomponenten beträgt die Lieferzeit in der Regel 3–4 Wochen; aufgrund der schwierigen Bearbeitung dauert dies länger als bei Aluminium. Bei komplexen Teilen kann die Lieferzeit 4–5 Wochen betragen. Die Passivierung verlängert die Lieferzeit um 1 Woche, das Elektropolieren um 2 Wochen. Für Standardgeometrien sind gegen Aufpreis Expressoptionen verfügbar.

Sind Sie bereit, Ihre Edelstahlkomponenten bearbeiten zu lassen?

Ganz gleich, ob Sie chirurgische Instrumente in Medizinqualität, Befestigungselemente für die Luft- und Raumfahrt, Schiffsausrüstung oder industrielle Ventilkomponenten benötigen – AluCarbon Tech verfügt über das Fachwissen und die Spezialausrüstung, um trotz der Herausforderungen bei der Bearbeitung präzise Edelstahlteile zu liefern.

Nächste Schritte:
  • Senden Sie uns Ihre CAD-Dateien (im STEP-, IGES- oder DWG-Format)
  • Erhalten Sie innerhalb von 24 Stunden ein detailliertes Angebot mit transparenter Preisgestaltung, die der Komplexität von Edelstahl Rechnung trägt.
  • Sobald die Spezifikationen genehmigt sind, beginnen wir mit der Fertigung unter Einsatz spezieller Bearbeitungsverfahren für Edelstahl.
  • Die Teile werden termingerecht geliefert, geprüft, bei Bedarf passiviert und sind einsatzbereit
Kontaktieren Sie uns noch heute

E-Mail: contact@alucarbon.com

WhatsApp: +86 IHRE NUMMER

Öffnungszeiten: 24-Stunden-Reaktionszeit bei allen Anfragen

AluCarbon Tech bietet präzise CNC-Bearbeitungsdienstleistungen für Edelstahl, Aluminiumlegierungen, Kupfer, Titan und Sondermetalle an. Wir bedienen weltweit die Branchen Medizin, Luft- und Raumfahrt, Schifffahrt, Automobilindustrie, Lebensmittelverarbeitung und Industrie mit kompetenter Ingenieursarbeit, spezialisiertem Know-how im Bereich Edelstahl, kurzen Durchlaufzeiten und transparenter Preisgestaltung.
Kontakt aufnehmen

Senden Sie Ihre Nachricht