CNC-Bearbeitung von Titan | AluCarbon Tech

Höchste Festigkeit, geringstes Gewicht, extreme Leistungsfähigkeit für die Luft- und Raumfahrt, Medizin und Spitzentechnik

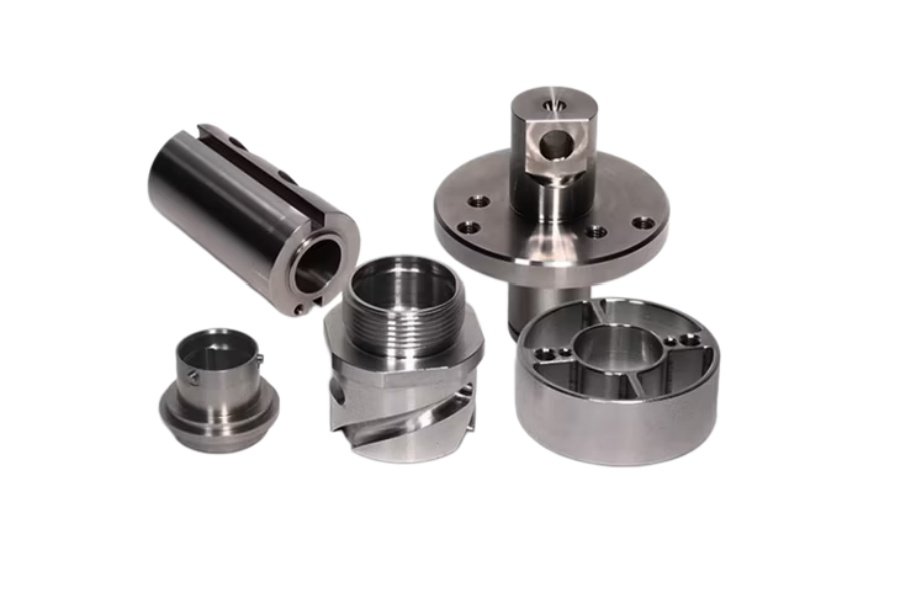
Titan gilt als der Inbegriff von Hochleistungswerkstoffen. Geschätzt wegen seines unübertroffenen Verhältnisses von Festigkeit zu Gewicht, seiner hervorragenden Korrosionsbeständigkeit, seiner extremen Temperaturbeständigkeit und der Biokompatibilität der Sorte 100% ist Titan der Werkstoff der Wahl für die anspruchsvollsten Anwendungen weltweit. Von komplexen Bauteilen für die Luft- und Raumfahrt und lebensrettenden medizinischen Implantaten bis hin zu Hochgeschwindigkeitsrobotik und Rennsporttechnik – Titan ermöglicht Innovationen, die mit anderen Metallen unmöglich wären. Allerdings ist Titan bekanntermaßen schwer zu bearbeiten. Seine geringe Wärmeleitfähigkeit, seine hohe Affinität zu Werkzeugwerkstoffen und seine schnelle Kaltverfestigung erfordern spezialisiertes Fachwissen. AluCarbon Tech verfügt über fundiertes Know-how in der Titanbearbeitung, modernste Ausrüstung und bewährte Verfahren, um Präzisionsbauteile zu liefern, die auch den härtesten Bedingungen standhalten.

Titan

Warum Sie sich bei der CNC-Bearbeitung von Titan für AluCarbon Tech entscheiden sollten?

  • Spezialkenntnisse in Bezug auf alle gängigen Titanlegierungen (Grade 2 CP, Grade 5 Ti-6Al-4V, Grade 23, Grade 29)
  • Modernste Maschinen und stabile Spannvorrichtungen, die speziell auf die besonderen Bearbeitungseigenschaften von Titan optimiert sind
  • Hochdruck-Kühlmittelsysteme mit Durchfluss durch das Werkzeug sind für die Steuerung der bei der Titanbearbeitung entstehenden Wärme unerlässlich
  • Mehrachsen-CNC-Fähigkeit (3-, 4-, 5-Achsen) für komplexe Geometrien in der Luft- und Raumfahrt sowie in der Medizintechnik
  • Toleranzen von bis zu ±0,005 mm bei einer Oberflächenbeschaffenheit in medizinischer Qualität
  • Längere Lieferzeiten werden effizient bewältigt: 3–5 Wochen für Standard-Titanbauteile
  • Qualitätszertifizierungen nach Luft- und Raumfahrtstandards (Auf dem Weg zur Konformität mit AS9100D)
  • Umfassende Dokumentation zur Rückverfolgbarkeit für Anwendungen in der Medizintechnik und der Luft- und Raumfahrt

Produktbeschreibung

Leitfaden zur Auswahl von Titanlegierungen

Titanlegierungen werden für spezifische Leistungsanforderungen entwickelt. Bei den „Commercial Pure“ (CP)-Sorten stehen Korrosionsbeständigkeit und Biokompatibilität im Vordergrund. Alpha-Beta-Legierungen wie Ti-6Al-4V bieten eine überragende Festigkeit. Die Auswahl hängt von der Abwägung zwischen Festigkeits- und Gewichtsanforderungen, den Umgebungsbedingungen, der Temperaturbeständigkeit und den Kosten ab.

NotenartZusammensetzung und wesentliche EigenschaftenDie besten AnwendungenBearbeitbarkeit
2. Klasse
(handelsüblich rein)
99.2%-Titan. Hervorragende Korrosionsbeständigkeit (besonders gut in Meerwasser). 100% – biokompatibel. Geringere Festigkeit als Legierungen. Hervorragende Verformbarkeit.Medizinische Implantate, zahnmedizinische Vorrichtungen, Behälter für chemische Prozesse, Schiffsausrüstung, biomedizinische GeräteMäßig
Es unterliegt der Kaltverfestigung, ist jedoch weniger aggressiv als Legierungen. Anspruchsvoll, aber mit der richtigen Technik gut zu bewältigen.
5. Klasse
(Ti-6Al-4V)
Die gängigste Titanlegierung. 6%-Aluminium, 4%-Vanadium. Überragende Festigkeit (doppelt so hoch wie bei reinem Titan). Hervorragendes Allroundmaterial für die Luft- und Raumfahrt. Gute Korrosionsbeständigkeit.Komponenten für Strahltriebwerke, Strukturen für die Luft- und Raumfahrt, medizinische Implantate, Hochleistungskomponenten für die Automobilindustrie, Industrieventile, KompressorschaufelnSehr anspruchsvoll
Schneller Werkzeugverschleiß, Neigung zur Kaltverfestigung, schlechte Wärmeleitfähigkeit. Erfordert Fachwissen.
Klasse 23Biomedizinische Güteklasse mit niedrigem Nickelgehalt. 6% Aluminium, 2,4% Vanadium, geringer Molybdän- und Eisengehalt. Außergewöhnliche Biokompatibilität, gute Festigkeit.Hochentwickelte medizinische Implantate, Herzschrittmacher, chirurgische Instrumente, zahnmedizinische Anwendungen, Implantat-AbutmentsMittel bis anspruchsvoll
bessere Zerspanbarkeit als bei der Güteklasse 5, erfordert jedoch nach wie vor Fachkenntnisse im Werkzeugbereich und eine geeignete Kühlstrategie
Stufe 29
(Ti-5,8Al-4Sn-3,5Zr-0,7Nb-0,5Mo-0,35Si)
Hochtemperatur-Titanlegierung. Behält ihre Festigkeit bis 600 °C bei. Außergewöhnliche Kriechfestigkeit. Erstklassig für extreme Temperaturen.Gasturbinentriebwerke, Luft- und Raumfahrt-Turbinen, Raketenkomponenten, Hochtemperatur-Befestigungselemente, moderne Luft- und RaumfahrtstrukturenEine enorme Herausforderung
Am schlechtesten zu bearbeitende Titanwerkstoffe. Starker Werkzeugverschleiß. Spezielle Ausrüstung und Kühlung sind unerlässlich.
Tipp zur Materialauswahl: Benötigen Sie maximale Biokompatibilität? Dann sind die Güteklassen 2 oder 23 die beste Wahl. Suchen Sie ein bewährtes Material für die Luft- und Raumfahrt? Dann ist Ti-6Al-4V der Standard. Extreme Temperaturen (über 600 °C)? Dann ist die Güteklasse 29 erforderlich. Jede Güteklasse stellt ganz eigene Herausforderungen bei der Bearbeitung dar. Unsere Ingenieure helfen Ihnen bei der Auswahl der optimalen Sorte, die Festigkeit, Kosten und Herstellbarkeit in Einklang bringt.

Bearbeitung von Titan: Extreme Herausforderungen und fachkundige Lösungen

Titan ist das Metall, dessen Bearbeitung die größten Herausforderungen mit sich bringt. Seine einzigartigen Eigenschaften, die es in extremen Umgebungen unverzichtbar machen, sorgen bei der Bearbeitung für erhebliche Schwierigkeiten. Um hier erfolgreich zu sein, sind Fachwissen, erstklassige Ausrüstung und eine disziplinierte Prozesssteuerung erforderlich.

Extremer Werkzeugverschleiß

Die Affinität von Titan zu Werkzeugmaterialien führt zu schneller Anhaftung und Verschleiß. Die Standzeit beträgt 5–10% Aluminium. Häufige Werkzeugwechsel erhöhen die Kosten und verringern den Durchsatz. Erfordert hochwertiges, beschichtetes Hartmetall und sorgfältige Überwachung.

Geringe Wärmeleitfähigkeit

Titan leitet Wärme nur schlecht. Die Schnittwärme konzentriert sich an der Werkzeugkante, was zu schnellem Abstumpfen, thermischen Rissen und möglicherweise zu Werkzeugbruch führt. Dies ist das größte Hindernis bei der Bearbeitung von Titan.

Starke Arbeitsverhärtung

Titan härtet während der Bearbeitung erheblich aus, wodurch die Härte zunimmt und nachfolgende Zerspanungsvorgänge zunehmend schwieriger werden. Ungeeignete Vorschübe und Schnittgeschwindigkeiten führen zu einer raschen Aushärtung, was eine fachkundige Steuerung der Parameter erfordert.

Reibverschleiß und Anhaftung

Aufgrund der Reaktivität von Titan kommt es zu Anhaftungen an Werkzeugen und Spannvorrichtungen, was zu Abriebschäden und einer schlechten Oberflächengüte führt. Dies erfordert spezielle Kühlmittelstrategien und eine entsprechende Konstruktion der Spannvorrichtungen.

Wie wir diese extremen Herausforderungen meistern:

Hochwertige Hartmetallwerkzeuge mit TiN-, TiAlN- oder AlCrN-Beschichtungen zum Schutz vor Anhaftungen und Hitze
Hochdruck-Kühlmittelzufuhr durch das Werkzeug (entscheidend bei Titan), um Wärme aus der Schnittzone abzuleiten und den Werkzeugverschleiß zu verringern
Niedrigere Schnittgeschwindigkeiten (im Vergleich zu Aluminium/Messing), speziell auf die Titan-Sorte abgestimmt
Optimierte Vorschubgeschwindigkeiten und Schnitttiefen zur Begrenzung der Kaltverfestigung und der Wärmeentwicklung
Stabile Maschinenaufstellung mit präzisen Spannvorrichtungen zur Minimierung von Durchbiegungen und Schwingungen
Spezielle Werkzeuggeometrien, die speziell auf die Reaktivität von Titan ausgelegt sind

Bearbeitungsmöglichkeiten für Titan

5-Achsen-CNC-Fräsen und komplexe Geometrien

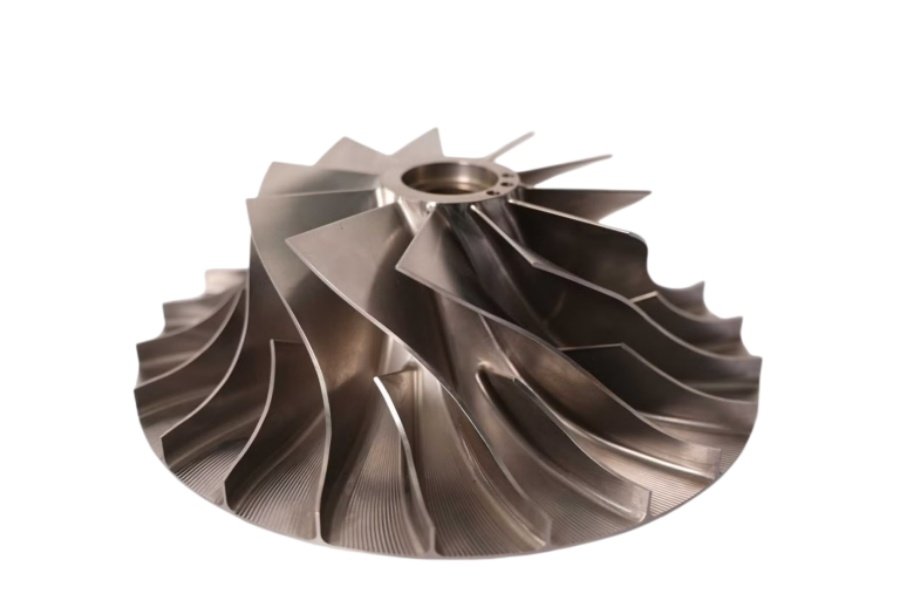
Hochmoderne 5-Achs-Fräsmaschinen mit starren Spindeln und Hochdruck-Kühlmittelsystemen für komplexe Titanbauteile. Dank der Mehrachsfähigkeit lassen sich Rüstzeiten minimieren und filigrane Halterungen für die Luft- und Raumfahrt, Gehäuse für die Medizintechnik sowie Turbinenkomponenten bearbeiten. Trotz der hohen Bearbeitungsanforderungen ermöglicht uns die 5-Achs-Bearbeitung, komplexe Teile in einer einzigen Aufspannung fertigzustellen und so die Gesamtdurchlaufzeit zu verkürzen.

Präzisions-CNC-Drehen und zylindrische Bauteile

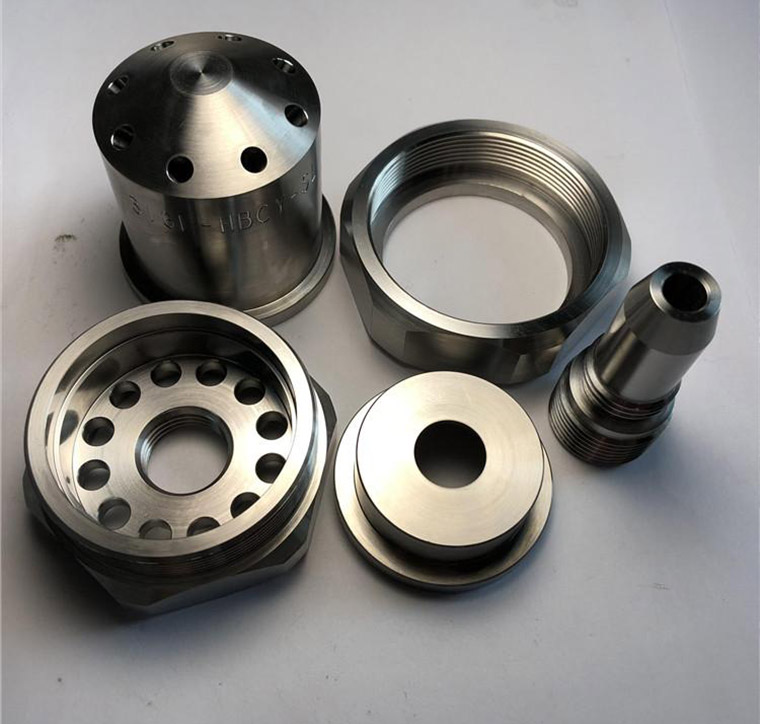
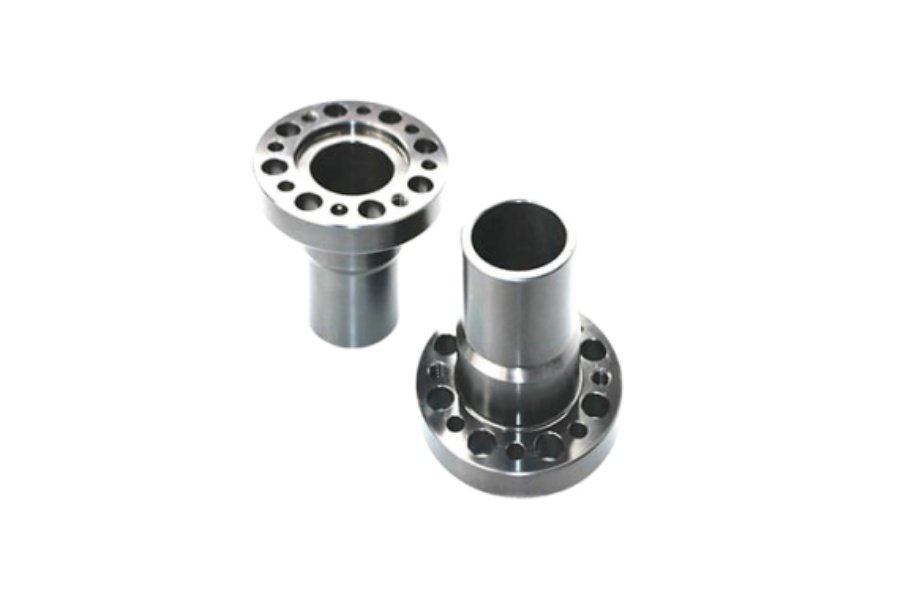
Für die Bearbeitung von Titan optimierte Präzisionsdrehzentren fertigen Wellen, Hülsen, Ventilkörper und andere zylindrische Bauteile. Die anspruchsvolle Kaltverfestigung wird durch eine sorgfältige Steuerung von Drehzahl und Vorschub sowie eine gezielte Kühlmittelstrategie bewältigt. Ideal für Befestigungselemente in der Luft- und Raumfahrt sowie für Schäfte von medizinischen Implantaten.

Draht-EDM für höchste Präzision

Die Draht-EDM (Elektroerosionsbearbeitung) bewältigt unmögliche Geometrien und extrem enge Toleranzen (±0,005 mm), bei denen herkömmliche Bearbeitungsverfahren versagen. Da keine Schnittkräfte auftreten, gibt es weder Werkzeugverschleiß noch Kaltverfestigung. Ideal für komplexe Formen in der Luft- und Raumfahrt sowie für chirurgische Instrumente.

Branchen und Anwendungsbereiche für Titanbauteile

BrancheWichtige KomponentenWarum Titan?
Luft- und RaumfahrtTurbinenschaufeln für Strahltriebwerke, Verdichterscheiben, Halterungen, Fahrwerkskomponenten, Befestigungselemente, Komponenten des KraftstoffsystemsDie Festigkeit von Titan bei extremen Temperaturen und sein geringes Gewicht sind unersetzlich. Eine Gewichtsersparnis von 60% bei der Flugzeugzelle ist möglich. Erfüllt die Zuverlässigkeits- und Sicherheitsstandards der Luft- und Raumfahrt.
Medizinprodukte und OrthopädieKnochenplatten, Gelenkersatz, Zahnimplantate, chirurgische Instrumente, Herzschrittmachergehäuse, anatomische ImplantateTitan der Güteklasse 100% ist biokompatibel, ungiftig und wächst nahtlos mit Knochen und Gewebe zusammen. Präzision und Sterilität auf medizinischem Niveau sind unverzichtbar.
Fortgeschrittene Automobiltechnik und RennsportAuslassventile, leichte Pleuelstangen, Federelemente, Rennmotorkomponenten, HochleistungsbefestigungselementeGewichtsreduzierung ist entscheidend für die Leistung. Das Verhältnis von Festigkeit zu Gewicht bei Titan sorgt für Geschwindigkeit und Effizienz. Extreme Temperaturbeständigkeit für hochdrehende Motoren.
Robotik und PräzisionsautomatisierungLeichte Roboterarme, Endeffektoren, Präzisionspositionierungsmechanismen, Hochgeschwindigkeits-DrehkomponentenDie Minimierung der Masse beweglicher Teile erhöht Präzision, Beschleunigung und Geschwindigkeit. Die geringe Dichte und die hohe Festigkeit von Titan ermöglichen fortschrittliche Robotik.
Industrie und chemische VerarbeitungVentilkörper, Pumpengehäuse, Wärmetauscher, Reaktorbehälter, Anlagen für die chemische VerarbeitungHöchste Korrosionsbeständigkeit gegenüber aggressiven Chemikalien, Säuren und Meerwasser. Gewährleistet eine lange Lebensdauer der Anlagen in extremen chemischen Umgebungen.

Konstruktionsrichtlinien für die CNC-Bearbeitung von Titan

  • Die Schwankungen der Wandstärke sollten so gering wie möglich gehalten werden, um thermische Spannungen und Verformungen während des Abkühlens zu vermeiden
  • Verwenden Sie großzügige Radien und Verrundungen – scharfe Ecken sind schwer zu bearbeiten und stellen Stellen mit hoher Spannungskonzentration dar
  • Vermeiden Sie eingeklemmte Späne – sorgen Sie für einen ungehinderten Spanabtransport und einen ungehinderten Zugang des Kühlmittels, um die Wärmeableitung zu gewährleisten
  • Geben Sie die Oberflächenbeschaffenheit sorgfältig an – das Polieren von Titan ist arbeitsintensiv; geben Sie nur das an, was erforderlich ist
  • Planen Sie Toleranzen realistisch ein – extrem enge Toleranzen (±0,01 mm) erfordern einen Zeit- und Kostenaufwand.
  • Die Auswirkungen der Arbeitshärtung verstehen – übermäßigen Materialabtrag in einzelnen Durchgängen vermeiden
  • Ziehen Sie EDM für komplexe Geometrien in Betracht – die Kosten sind gerechtfertigt, wenn eine konventionelle Bearbeitung nicht möglich ist

Optionen zur Oberflächenveredelung und Nachbearbeitung

  • Entgraten: Entfernt scharfe Kanten und Grate – entscheidend für medizinische Implantate und Sicherheitskomponenten in der Luft- und Raumfahrt
  • Elektropolieren: Glättet die Oberfläche, entfernt festsitzendes Eisen und verbessert die Korrosionsbeständigkeit. Hervorragend geeignet für medizinische Geräte.
  • Passivierung: Durch die chemische Behandlung werden Oberflächenverunreinigungen entfernt und die passive Oxidschicht gestärkt. Entspricht den Standards der Luft- und Raumfahrt sowie der Medizin.
  • Eloxieren (Titan): Erzeugt eine dekorative Oxidschicht in verschiedenen Farben. Verbessert die Verschleißfestigkeit und das Erscheinungsbild.
  • Polieren nach medizinischen Standards: Spiegelglatte Oberfläche, die den Anforderungen an biomedizinische Oberflächen entspricht (Ra < 0,8 µm). Arbeitsintensiv, aber unverzichtbar.
  • Vorbereitung zur Sterilisation: Reinigung und Verpackung gemäß den Normen für Medizinprodukte (ISO 11135) für die sterile Implantation.

Qualitätskontrolle und Toleranzmöglichkeiten

Die entscheidende Bedeutung von Titan in der Luft- und Raumfahrt sowie in medizinischen Anwendungen erfordert kompromisslose Qualitätsstandards. AluCarbon Tech hält sich an strenge Vorschriften, um Präzision, Biokompatibilität und Zuverlässigkeit zu gewährleisten:

  • Laufende Qualitätskontrolle während des gesamten Produktionsprozesses mit dokumentierter Stichprobenentnahme
  • CMM-Prüfung (Koordinatenmessgerät) für kritische Maße in der Luft- und Raumfahrt sowie in der Medizintechnik
  • Überprüfung der Oberflächenbeschaffenheit und Kontrolle der Sauberkeit bei biomedizinischen Bauteilen
  • Rückverfolgbarkeit von Materialien und Zertifizierung gemäß den Normen für die Luft- und Raumfahrt (AS9100/AS9102)
  • Dokumentation zur Biokompatibilität und Validierung der Sterilisation für Medizinprodukte
Toleranzen: Standardtoleranzen: ±0,1 mm. Enge Toleranzen: ±0,05 mm sind durch sorgfältige Werkzeugauslegung und Parametereinstellung erreichbar. Extrem enge Toleranzen: ±0,005 mm (±0,0002") sind durch Elektroerosion (EDM) oder spezielle Endbearbeitung möglich. Die Toleranzfähigkeit hängt von der Komplexität der Merkmale, der Bauteilgröße und der erforderlichen Oberflächengüte ab. Anwendungen in der Medizin- und Luftfahrtindustrie profitieren von unserem Präzisions-Know-how.

Überlegungen zu Kosten und Lieferzeiten

Die Kosten für die CNC-Bearbeitung von Titan werden von mehreren Faktoren beeinflusst: der gewählten Titansorte (Sorte 2 ist am kostengünstigsten zu bearbeiten; Güteklasse 5 und Güteklasse 29 sind teurer), die Komplexität und Geometrie des Bauteils (komplizierte Merkmale erfordern häufigere Werkzeugwechsel und verlängern die Bearbeitungszeit), die Toleranzanforderungen (extrem enge Toleranzen erfordern längere Bearbeitungs- und Prüffzeiten), das Produktionsvolumen (Skaleneffekte sind aufgrund der inhärenten Bearbeitungsschwierigkeiten minimal), Oberflächenbeschaffenheit und Nachbehandlung (Polieren und Sterilisation nach medizinischen Standards verursachen erhebliche Mehrkosten), Zertifizierungsanforderungen für die Luft- und Raumfahrt (Dokumentation der Rückverfolgbarkeit und Qualitätskontrolle verursachen zusätzliche Kosten).

Typische Lieferzeit
  • 3–5 Wochen für Standardkomponenten aus Titan (länger als bei anderen Metallen aufgrund der schwierigen Bearbeitung).
  • Bei komplexen Teilen oder extrem engen Toleranzen kann die Lieferzeit 5 bis 8 Wochen betragen.
  • Eine medizinische Sterilisation verlängert die Bearbeitungszeit bei Bedarf um 2–3 Wochen.
  • Aufgrund der mit der Titanbearbeitung verbundenen prozessbedingten Einschränkungen sind die Möglichkeiten für eine beschleunigte Bearbeitung begrenzt. Bei internationalen Bestellungen wird eine umfassende Unterstützung bei der Dokumentation für die Luft- und Raumfahrt sowie den medizinischen Bereich angeboten.

Warum AluCarbon Tech für die CNC-Bearbeitung von Titan?

  • Umfassende Fachkompetenz in allen wichtigen Titan-Sorten mit nachweisbarer Erfolgsbilanz in der Luft- und Raumfahrt sowie im medizinischen Bereich
  • Spezialausrüstung, die speziell auf die extremen Anforderungen bei der Bearbeitung von Titan kalibriert wurde
  • Hochdruck-Kühlmittelsysteme mit Durchfluss durch das Werkzeug sind für die Bewältigung der bei der Titanbearbeitung entstehenden Wärme unerlässlich
  • Das Team wurde in den besonderen Herausforderungen von Titan geschult: Kaltverfestigung, Werkzeugverschleiß, Festfressen, Wärmemanagement
  • Qualitätssysteme nach Luft- und Raumfahrtstandards mit vollständiger Rückverfolgbarkeit für die Einhaltung der AS9100D-Anforderungen
  • Fachwissen im Bereich Medizinprodukte, einschließlich Dokumentation zur Biokompatibilität und Sterilisation
  • Hochmoderne Oberflächenbearbeitungsverfahren, darunter Elektropolieren und Polieren nach medizinischen Standards, werden im eigenen Haus durchgeführt
  • Transparente Kommunikation über die Komplexität von Titan – wir steuern die Erwartungen und liefern zuverlässige Ergebnisse

Häufig gestellte Fragen

F: Was ist der Unterschied zwischen Titan der Güteklasse 2 und Titan der Güteklasse 5?
A: Die Güteklasse 2 besteht aus reinem Titan 99,2% – ausgezeichnete Biokompatibilität und Korrosionsbeständigkeit, geringere Festigkeit, bessere Bearbeitbarkeit. Die Sorte 5 (Ti-6Al-4V) ist durch die Legierung mit Aluminium und Vanadium doppelt so fest, entspricht dem Luft- und Raumfahrtstandard, ist jedoch deutlich schwieriger zu bearbeiten. Wählen Sie die Sorte 2 für medizinische Implantate und korrosionskritische Anwendungen. Wählen Sie die Sorte 5 für festigkeitskritische Anwendungen in der Luft- und Raumfahrt sowie für Hochleistungsanwendungen.
F: Warum lässt sich Titan so schwer bearbeiten?
A: Die schlechte Wärmeleitfähigkeit von Titan führt zu einer Konzentration der Wärme an der Werkzeugkante, was einen schnellen Verschleiß zur Folge hat. Seine Reaktivität begünstigt das Anhaften an den Werkzeugen. Es unterliegt einer starken Kaltverfestigung. Der niedrige Elastizitätsmodul führt dazu, dass sich die Werkstücke leicht verformen. Zusammengenommen bedeuten diese Faktoren, dass für die Bearbeitung von Titan hochwertig beschichtete Hartmetallwerkzeuge, zurückhaltende Schnittgeschwindigkeiten, Hochdruckkühlmittel und fachmännisches Know-how erforderlich sind. Die Standzeit beträgt 5–10% bei Aluminium.
F: Wie eng können Toleranzen sein?
A: Standardtoleranzen: ±0,1 mm. Enge Toleranzen: ±0,05 mm, erreichbar durch sorgfältige Werkzeugauslegung und Parametereinstellung. Extrem enge Toleranzen: ±0,005 mm (±0,0002") sind mittels Elektroerosion (EDM) oder spezieller Endbearbeitung möglich. Engere Toleranzen erfordern längere Vorlaufzeiten und einen Kostenaufschlag. Besprechen Sie Toleranzanforderungen frühzeitig – wir beraten Sie hinsichtlich der Machbarkeit.
F: Wie lange dauert die Bearbeitung von Titan?
A: Bei Standardkomponenten aus Titan beträgt die Lieferzeit in der Regel 3–5 Wochen (länger als bei anderen Metallen). Bei komplexen Teilen kann die Lieferzeit 5–8 Wochen betragen. Aufgrund der mit der Bearbeitung verbundenen Schwierigkeiten sind Eiloptionen nur begrenzt möglich. Zertifizierungsunterlagen für die Luft- und Raumfahrt sowie den medizinischen Bereich verlängern die Lieferzeit um 1–2 Wochen. Planen Sie entsprechend – Titanprojekte erfordern Geduld.
F: Können Sie Zertifizierungen für die Luft- und Raumfahrt oder den medizinischen Bereich vorweisen?
A: Ja. Wir gewährleisten die Rückverfolgbarkeit der Materialien, die Maßdokumentation und die Qualitätsaufzeichnungen gemäß den Standards der Luft- und Raumfahrt (wir streben die Zertifizierung nach AS9100D an). Für Medizinprodukte stellen wir Unterlagen zur Biokompatibilität, zur Sterilisationsvalidierung und zur Reinheitskontrolle bereit. Bitte geben Sie die Zertifizierungsanforderungen zu Projektbeginn an.
F: Welche Oberflächenausführungen sind erhältlich?
A: Für viele Teile in der Luft- und Raumfahrt ist die Bearbeitungsoberfläche in der gelieferten Form akzeptabel. Durch Elektropolieren werden eingebettete Eisenrückstände entfernt und die Oberfläche geglättet – ideal für medizinische Implantate. Die Passivierung verbessert die Korrosionsbeständigkeit. Das Polieren nach medizinischen Standards (Ra < 0,8 µm) ist arbeitsintensiv, für Implantate jedoch unerlässlich. Zur Farbgebung ist eine Eloxierung möglich. Besprechen Sie die Anforderungen an die Oberflächenbeschaffenheit frühzeitig.

Sind Sie bereit, Ihre Titanbauteile bearbeiten zu lassen?

Ganz gleich, ob Sie Turbinenkomponenten für die Luft- und Raumfahrt, lebensverändernde medizinische Implantate, Hochleistungs-Rennsportteile oder Industrieausrüstung benötigen – AluCarbon Tech verfügt über das erforderliche Fachwissen, modernste Ausrüstung und das Engagement, um Titanbauteile zu liefern, die Ihre Erwartungen übertreffen.
Nächste Schritte:
  • Senden Sie uns Ihre CAD-Dateien und Anwendungsdetails (im STEP-, IGES- oder DWG-Format)
  • Erhalten Sie innerhalb von 24 bis 48 Stunden ein detailliertes Angebot mit einem realistischen Zeitplan und transparenten Preisen.
  • Erörtern Sie die Anforderungen der Luft- und Raumfahrt sowie des medizinischen Bereichs hinsichtlich Zertifizierung und Rückverfolgbarkeit
  • Die Produktion beginnt mit einem engagierten Projektmanagement und regelmäßiger Kommunikation
Kontakt aufnehmen

Senden Sie Ihre Nachricht