Servizi di lavorazione CNC su misura dell'acrilico (PMMA) | AluCarbon Tech

Fresatura e tornitura CNC di precisione per componenti acrilici personalizzati di grado ottico, resistenti ai graffi e ad alta trasparenza

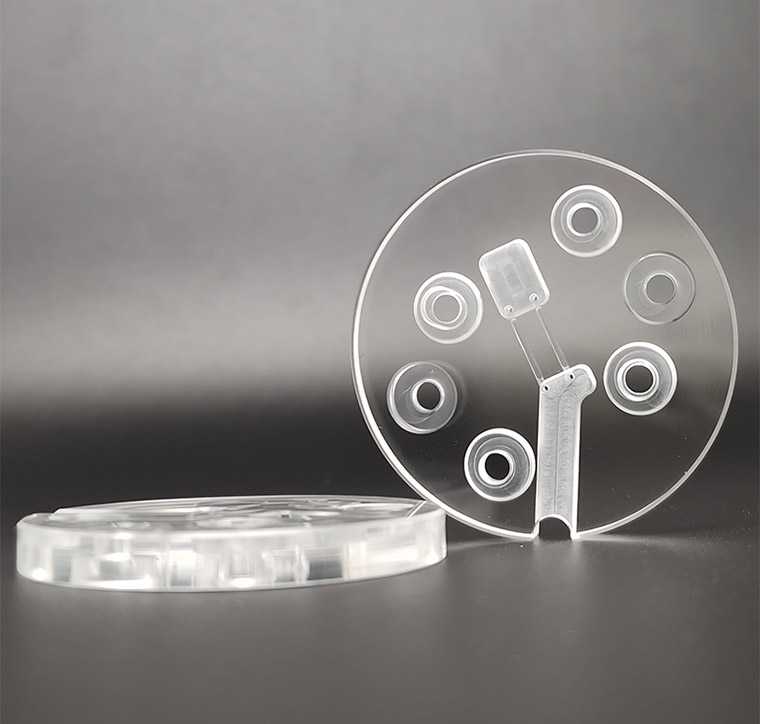
Siete alla ricerca di componenti in plastica cristallini e dimensionalmente precisi? AluCarbon Tech offre servizi di lavorazione CNC dell’acrilico (PMMA) all’avanguardia nel settore, progettati su misura per soddisfare le vostre esigenze specifiche. Rinomato per la sua eccezionale trasparenza ottica, l’elevata resistenza alla trazione, l’eccellente resistenza ai raggi UV e agli agenti atmosferici, l’acrilico è la migliore alternativa leggera al vetro. È ampiamente utilizzato nella diagnostica medica, nelle lenti ottiche, nei display di alta qualità, nei collettori fluidici e nei finestrini aerospaziali. Sfruttando le nostre avanzate capacità di fresatura CNC ad alta velocità e di tornitura ultra-precisa, i nostri tecnici qualificati prevengono la formazione di crepe, microfessurazioni e fusione del materiale per fornire pezzi privi di bave con un’eccezionale stabilità dimensionale. Dalla prototipazione ottica rapida alle produzioni su larga scala, AluCarbon Tech garantisce prezzi competitivi, un rigoroso controllo di qualità e spedizioni in tutto il mondo. Richiedi oggi stesso il tuo preventivo gratuito e immediato!

Acrilico (PMMA)

Perché scegliere l'acrilico (PMMA) per la lavorazione CNC?

L'acrilico (polimetilmetacrilato o PMMA) è un termoplastico tecnico rigido di alta qualità, particolarmente indicato per applicazioni in cui la trasparenza strutturale e l'estetica sono fondamentali. Mentre il taglio laser e lo stampaggio a iniezione presentano limiti strutturali, la lavorazione CNC di precisione consente di realizzare cavità profonde, contorni 3D complessi, tolleranze ridotte e finiture ottiche di qualità superiore senza costosi investimenti in stampi.

I componenti in acrilico lavorato offrono evidenti vantaggi in termini di prestazioni:

  • Eccellente trasparenza ottica e trasmittanza:Presenta una trasmissione luminosa fino a 92%, offrendo una trasparenza pari o superiore a quella del vetro standard pur pesando la metà.
  • Eccellente resistenza agli urti:Vanta una resistenza agli urti notevolmente superiore rispetto al vetro, il che lo rende altamente resistente alla frantumazione e sicuro per ambienti pubblici o industriali particolarmente esigenti.
  • Eccellente resistenza ai raggi UV e agli agenti atmosferici:Eccellente resistenza all'esposizione prolungata alla luce solare e agli agenti atmosferici; non ingiallisce, non si degrada né si infragilisce facilmente se esposto ai raggi UV all'aperto.
  • Buona resistenza chimica:Resiste agli acidi diluiti, agli alcali, agli idrocarburi alifatici e alle soluzioni detergenti in commercio; è perfetto per la strumentazione analitica.
  • Versatilità nella post-elaborazione:Si presta perfettamente alla lucidatura con utensili diamantati, alla lucidatura a vapore e alla lucidatura a fiamma, consentendo di ottenere una finitura trasparente e a specchio 100% dopo la lavorazione.

Descrizione del prodotto

Perché scegliere AluCarbon Tech per la lavorazione CNC dell'acrilico

  • Competenza tecnica maturata nel corso di un decennio nella lavorazione sia dell’acrilico colato (ottimizzato per la lavorazione meccanica) che dell’acrilico estruso.
  • Utensili specializzati con punta in diamante (PCD) e in carburo levigato per ottenere tagli eccezionalmente lisci e a basso attrito.
  • Centri di fresatura e tornitura CNC multiasse all’avanguardia, calibrati appositamente per attenuare le vibrazioni ed eliminare le fessurazioni del materiale.
  • Tolleranze di produzione rigorose entro ±0,1 mm, con la capacità di mantenere una tolleranza di ±0,05 mm per requisiti ingegneristici specifici.
  • Tecniche avanzate di lucidatura delle superfici eseguite internamente, tra cui la lucidatura dei bordi con diamante, la lucidatura a vapore e la lucidatura manuale, per garantire una trasparenza impeccabile.
  • Ambiente di produzione certificato ISO 9001:2015 che garantisce controlli di qualità completi e la verifica dei lotti delle materie prime.
  • Servizi logistici globali con procedure di sdoganamento semplificate e costi di produzione direttamente dalla fabbrica altamente competitivi.

Guida alla scelta dei materiali acrilici: colato vs. estruso

L'acrilico viene prodotto utilizzando due metodi principali, che influenzano direttamente le sue sollecitazioni interne e il suo comportamento quando viene lavorato da un utensile da taglio CNC rotante.

Tipo acrilicoComportamento meccanico e caratteristiche CNCLe migliori applicazioniNota sulla produzione
Acrilico colato (consigliato per la lavorazione CNC)Prodotto versando resina liquida in stampi. Si caratterizza per un elevato peso molecolare, che lo rende notevolmente più duro, altamente resistente all’ammorbidimento da calore e meno soggetto a scheggiature. Si presta ottimamente alla lucidatura a vapore e con diamante.Collettori di precisione, lenti ottiche, camere di prova scientifiche, chip microfluidici, involucri per dispositivi medici, teche di lusso.Voto obbligatorio
Per qualsiasi componente che richieda un controllo dimensionale rigoroso, dettagli di lavorazione complessi o trasparenza ottica dopo il taglio, l’acrilico colato è indispensabile grazie alla sua stabilità strutturale superiore.
Acrilico estruso (conveniente)Viene prodotto facendo passare la resina attraverso dei rulli. Presenta un peso molecolare inferiore e maggiori tensioni interne intrinseche. È più soggetto a fusione, fessurazione e formazione di residui appiccicosi durante le lavorazioni a velocità elevata.Pannelli decorativi piatti, semplici staffe, diffusori di luce, schermi protettivi, segnaletica strutturale di base.Uso limitato
L'acrilico estruso è più indicato per pannelli piatti di base con contorni semplici. Il nostro team di ingegneri verificherà il materiale grezzo prima dell'inizio della lavorazione.
Lavorazione dell'acrilico: sfide tecniche e soluzioni

L'acrilico è rigido e fragile rispetto alle materie plastiche duttili come il polipropilene, il che lo rende particolarmente sensibile a parametri di taglio non corretti, vibrazioni eccessive e sollecitazioni termiche localizzate.

1. Fessurazioni del materiale e microfessurazioni
L'acrilico è soggetto a fratture, specialmente quando un utensile rotante entra o esce da angoli acuti, oppure quando forze di avanzamento aggressive inducono tensioni interne eccessive, causando la formazione di minuscole crepe simili a ragnatele (cracking).

2. Fusione per attrito e accumulo di residui appiccicosi
L'acrilico si ammorbidisce facilmente a causa dell'attrito continuo. Se i trucioli di taglio si accumulano nella cavità, si sciolgono rapidamente, si fondono nuovamente sulla superficie del pezzo e intasano la scanalatura dell'utensile, compromettendo sia l'aspetto estetico della superficie che la precisione di taglio.

3. Brina e opacità superficiale
La lavorazione CNC standard conferisce al profilo tagliato una texture traslucida e satinata. Per ripristinare una trasparenza cristallina, simile a quella del vetro, sono necessarie una geometria degli utensili su misura e fasi di post-lavorazione specializzate.

Come AluCarbon Tech supera queste sfide:

Adottiamo strategie di produzione specializzate per garantire vantaggi produttivi senza pari ed eliminare i difetti dei materiali:

Attrezzature specializzate

Utilizziamo frese specializzate in carburo a spirale ascendente, a una o due scanalature, con scanalature lucidate a specchio per tagliare con precisione le fibre ed evacuare immediatamente i trucioli caldi.

Percorsi utensile ottimizzati

I nostri programmatori utilizzano inserimenti graduali degli utensili e riduzioni ottimizzate a più passaggi per evitare urti meccanici improvvisi e lo sfaldamento dei bordi.

Raffreddamento avanzato

Utilizziamo sistemi di raffreddamento precisi a getto d’aria o sistemi specializzati a nebbia idrosolubile per mantenere basse le temperature sul bordo di taglio senza provocare fessurazioni da sollecitazione chimica.

Recupero della chiarezza

Il nostro flusso di lavoro completo di lucidatura post-lavorazione garantisce che le superfici satinate riacquistino la trasparenza ottica prevista dalle specifiche di progettazione.

Le nostre capacità di lavorazione dell'acrilico

Fresatura CNC di precisione

Grazie a configurazioni di fresatura multiasse rigide e ad alta velocità, realizziamo geometrie strutturali complesse, scanalature per O-ring, fori a gradini e gruppi di cavità da blocchi di acrilico colato di elevato spessore. L’ottimizzazione dell’avanzamento elevato garantisce superfici pulite e piane.

Tornitura CNC di precisione

I nostri torni garantiscono un’eccezionale concentricità e finiture estremamente levigate per componenti cilindrici in acrilico. Lavoriamo regolarmente guide luminose in acrilico su misura, spie di livello, tubi per uso medico e pomelli decorativi con filettature interne ed esterne pulite e precise.

Settori e applicazioni dei componenti in acrilico lavorati con precisione

Settore industrialeComponenti chiave
Diagnostica medica e scienze della vitaChip microfluidici, collettori analitici trasparenti, portaprovette, alloggiamenti per dispositivi diagnostici, finestre per incubatrici mediche.
Tecnologia ottica e dell'illuminazioneLenti su misura, guide di luce prismatiche, diffusori di luce, alloggiamenti ottici, spie di livello, custodie per fotocamere subacquee.
Settore aerospaziale e veicoli specializzatiFinestrini per cabine pressurizzate, cupole di osservazione, coperture per la strumentazione dei veicoli, piastre protettive interne.
Semiconduttori e gestione dei fluidiBlocchi indicatori di livello, corpi valvola trasparenti personalizzati, indicatori di flusso chimico, componenti per l'isolamento dei fluidi da laboratorio.

Linee guida di progettazione per componenti in acrilico lavorati

  • Mantenere un raggio minimo degli angoli di almeno 1,0 mm all'interno di tutte le cavità; gli angoli interni acuti a 90 gradi creano gravi concentrazioni di sollecitazioni che, nel tempo, causano la formazione di crepe nell'acrilico.
  • Mantenere lo spessore delle pareti superiore a 1,5 mm per evitare che il materiale si fletta, si fratturi o si sfaldi in presenza di elevate pressioni di taglio.
  • Evitare fori ciechi profondi e stretti; nelle cavità profonde l'evacuazione dei trucioli risulta difficile, aumentando il rischio di fusione per attrito e di incastro dell'utensile.
  • Preferire sempre le filettature grossolane a quelle ultrafini. Valutare l’utilizzo di inserti filettati in ottone o acciaio inossidabile se il componente richiede smontaggi frequenti.
  • Indicare chiaramente sul disegno tecnico quali superfici devono rimanere otticamente trasparenti e quali invece possono rimanere così come sono state lavorate (traslucide/smerigliate).

Opzioni specializzate di lucidatura e post-lavorazione

La lavorazione CNC conferisce intrinsecamente una finitura satinata. Offriamo diverse tecniche di finitura superficiale di alta qualità per ottenere vari livelli di trasparenza e resistenza ai graffi:

  • Come lavorato (traslucido): Aspetto opaco e satinato con lievi segni lasciati dal percorso dell'utensile; adatto per blocchi interni di fluidi non visibili.
  • Lucidatura con bordo diamantato: Utilizza utensili rotanti diamantati di precisione sulle nostre macchine CNC per ottenere una finitura dei bordi immediatamente pulita e altamente uniforme sui profili diritti.
  • Lucidatura a vapore: Utilizza un gas chimico specifico (vapore del solvente Weld-On) per rifondere a livello microscopico le molecole superficiali più esterne dell’acrilico. Ideale per ripristinare la piena trasparenza all’interno di cavità interne profonde, fori trasversali e canali complessi dei collettori.
  • Lucidatura a fiamma / Lucidatura manuale: Un tecnico esperto applica energia termica controllata o dischi abrasivi ultrafini per ottenere sulle superfici esterne un bellissimo effetto estetico di alta lucentezza, degno di un prodotto da esposizione.
  • Rivestimento antiriflesso resistente ai graffi: Trattamento opzionale con rivestimento duro a immersione o a spruzzo per migliorare la durezza superficiale e la durata dei componenti ottici esposti.

Controllo qualità e calibrazione di precisione

L'acrilico si dilata a temperature elevate. AluCarbon Tech isola i fattori ambientali lavorando e ispezionando i componenti all’interno di camere bianche metrologiche a clima controllato:
  • Sistemi di ispezione visiva senza contatto e macchine di misura a coordinate (CMM) a bassa forza per evitare di graffiare le delicate superfici trasparenti durante l'ispezione.
  • Rigorosi controlli a lotti per individuare le tensioni interne dei materiali, effettuati con l'ausilio di polariscopi specializzati, al fine di evitare la formazione di cricche da tensione dopo la consegna.
  • Monitoraggio periodico tramite profilometro per verificare che la rugosità superficiale, espressa in micro-inch, sia conforme alle specifiche prima e dopo la lucidatura.
Capacità di tolleranza: Standard: ±0,10 mm | Precisione elevata / Progettato su misura: ±0,05 mm | Accoppiamenti critici specializzati: fino a ±0,02 mm con controlli di lavorazione specializzati.

Considerazioni relative ai costi e ai tempi di consegna

  • Tipo di materiale: L'acrilico colato costa di più rispetto al materiale estruso, ma riduce notevolmente gli scarti di lavorazione e garantisce una trasparenza eccellente, abbassando così i costi complessivi del progetto.
  • Requisiti di lucidatura: Per ottenere la massima trasparenza ottica è necessaria una post-elaborazione in più fasi. Specificare la trasparenza solo dove è funzionalmente necessario consente di ottimizzare il budget.
  • Complessità degli utensili: Le cavità profonde e i raggi interni stretti richiedono percorsi utensile lenti e a più passaggi, nonché una lavorazione di precisione con microutensili, il che aumenta i tempi di ciclo di lavorazione.
  • Tempi di consegna tipici: 2-3 settimane per i componenti personalizzati standard. Per gli sviluppi di prodotto urgenti e le scadenze tecniche è disponibile un servizio opzionale di prototipazione rapida (10-14 giorni).

Perché scegliere AluCarbon Tech per la lavorazione CNC dell'acrilico

  • Competenza tecnica maturata nel corso di un decennio nella lavorazione sia dell’acrilico colato (ottimizzato per la lavorazione meccanica) che dell’acrilico estruso.
  • Utensili specializzati con punta in diamante (PCD) e in carburo levigato per ottenere tagli eccezionalmente lisci e a basso attrito.
  • Centri di fresatura e tornitura CNC multiasse all’avanguardia, calibrati appositamente per attenuare le vibrazioni ed eliminare le fessurazioni del materiale.
  • Tolleranze di produzione rigorose entro ±0,1 mm, con la capacità di mantenere una tolleranza di ±0,05 mm per requisiti ingegneristici specifici.
  • Tecniche avanzate di lucidatura delle superfici eseguite internamente, tra cui la lucidatura dei bordi con diamante, la lucidatura a vapore e la lucidatura manuale, per garantire una trasparenza impeccabile.
  • Ambiente di produzione certificato ISO 9001:2015 che garantisce controlli di qualità completi e la verifica dei lotti delle materie prime.
  • Servizi logistici globali con procedure di sdoganamento semplificate e costi di produzione direttamente dalla fabbrica altamente competitivi.

Domande frequenti (FAQ)

D: In che modo la tecnologia AluCarbon Tech impedisce che i componenti in acrilico si crepino durante la lavorazione CNC?
R: Le crepe sono causate dall’attrito degli utensili e da impatti meccanici improvvisi. Preveniamo questo fenomeno utilizzando esclusivamente utensili in carburo a una o due scanalature, affilati come lame di rasoio e lucidati a specchio, eseguendo codici di avanzamento graduali e ottimizzati e applicando rigorosi protocolli di lavaggio dei trucioli per evitare l’accumulo di calore.
D: Un componente in acrilico lavorato può raggiungere una trasparenza ottica pari a 100%, come il vetro?
R: Sì. Sebbene la lavorazione grezza conferisca al materiale un aspetto traslucido e satinato, siamo in grado di riportare l’acrilico al suo stato trasparente, simile al vetro (100%), grazie alle nostre opzioni di post-lavorazione professionali, tra cui la lucidatura a vapore avanzata, la rettifica dei bordi con utensili diamantati e la lucidatura manuale con microabrasivi.
D: Qual è la principale differenza operativa tra la lucidatura a vapore e quella a fiamma?
R: La lucidatura a fiamma applica un calore elevato per fondere le superfici esterne, il che è eccellente per ottenere una finitura lucida all’esterno, ma non permette di raggiungere i canali interni. La lucidatura a vapore utilizza un gas solvente specifico per rifondere con precisione le molecole all’interno di intersezioni interne complesse, percorsi fluidici con fori trasversali e fori ciechi, rendendola la scelta ideale per componenti ingegneristici complessi.
D: L'acrilico è adatto ad ambienti tecnici soggetti a sollecitazioni elevate o ad alte temperature?
R: L'acrilico è rigido e resistente, ma presenta un limite di temperatura di esercizio continuo compreso tra circa 70 °C e 80 °C. Per applicazioni soggette a temperature più elevate o a solventi chimici aggressivi, il nostro team potrebbe consigliare l'uso di tecnopolimeri quali il policarbonato (PC) o i copolimeri di olefine cicliche (COC).
D: Qual è la quantità minima d'ordine (MOQ) per i componenti in acrilico personalizzati?
R: Adottiamo un approccio flessibile senza quantità minima d’ordine (MOQ). Vi accompagniamo nel vostro percorso di sviluppo, da un singolo prototipo trasparente fino a lotti di produzione scalabili che superano i 1.000 pezzi personalizzati.
Contattaci

Invia il tuo messaggio