Servicios de mecanizado CNC a medida de acrílico (PMMA) | AluCarbon Tech

Fresado y torneado CNC de precisión para componentes acrílicos a medida de calidad óptica, resistentes a los arañazos y de gran transparencia

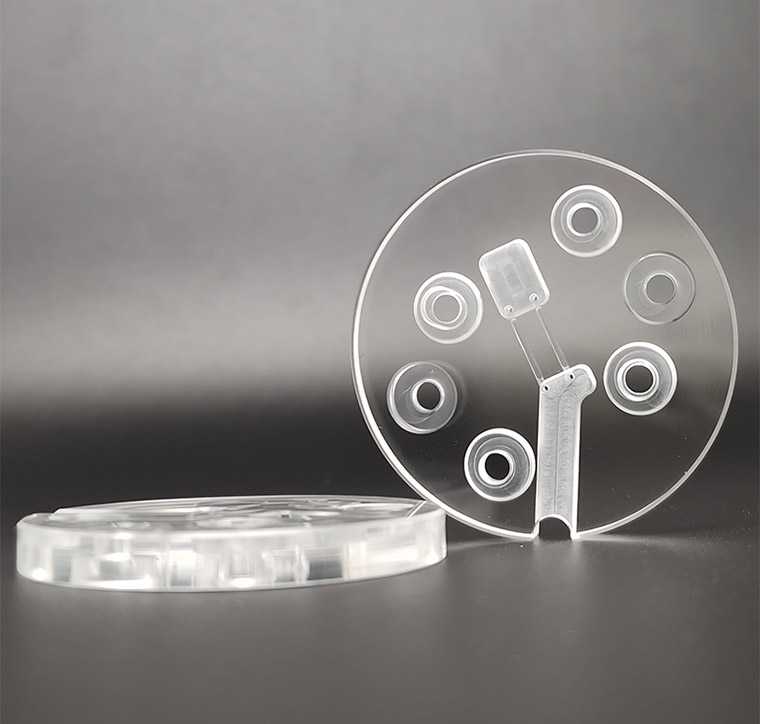
¿Buscas componentes de plástico de gran transparencia y precisión dimensional? AluCarbon Tech ofrece servicios de mecanizado CNC de acrílico (PMMA) líderes en el sector, diseñados a medida para satisfacer tus requisitos específicos. Reconocido por su extraordinaria claridad óptica, su alta resistencia a la tracción, su excelente resistencia a los rayos UV y a la intemperie, el acrílico es la mejor alternativa ligera al vidrio. Se utiliza ampliamente en diagnósticos médicos, lentes ópticas, pantallas de alta gama, colectores fluídicos y ventanas aeroespaciales. Aprovechando nuestras avanzadas capacidades de fresado CNC de alta velocidad y torneado ultrasuave, nuestros técnicos cualificados evitan el agrietamiento, las microfisuras y la fusión del material para ofrecer piezas sin rebabas con una estabilidad dimensional excepcional. Desde la creación rápida de prototipos ópticos hasta las series de producción a gran escala, AluCarbon Tech garantiza precios competitivos, un riguroso control de calidad y envíos a todo el mundo. ¡Solicita hoy mismo tu presupuesto gratuito e instantáneo!

Acrílico (PMMA)

¿Por qué elegir el acrílico (PMMA) para el mecanizado CNC?

El acrílico (polimetilmetacrilato o PMMA) es un termoplástico técnico rígido de alta calidad, muy utilizado en aplicaciones en las que la transparencia estructural y la estética son fundamentales. Mientras que el corte por láser y el moldeo por inyección presentan limitaciones estructurales, el mecanizado CNC de precisión permite crear cavidades profundas, contornos 3D complejos, tolerancias de escalones muy ajustadas y un acabado óptico superior sin necesidad de realizar costosas inversiones en moldes.

Los componentes de acrílico mecanizado ofrecen claras ventajas en cuanto a rendimiento:

  • Excelente claridad óptica y transmitancia:Presenta una transmitancia de la luz de hasta 92%, lo que ofrece una claridad igual o superior a la del vidrio estándar, a pesar de pesar la mitad.
  • Excelente resistencia a los impactos:Presenta una resistencia al impacto considerablemente mayor que la del vidrio, lo que lo convierte en un material muy resistente a las roturas y seguro para entornos públicos o industriales exigentes.
  • Estabilidad superior frente a los rayos UV y a la intemperie:Excelente resistencia a la exposición prolongada a la luz solar y a la intemperie; no se amarillea, degrada ni se vuelve quebradizo con facilidad tras la exposición a los rayos UV en exteriores.
  • Buena resistencia química:Resiste los ácidos diluidos, los álcalis, los hidrocarburos alifáticos y las soluciones de limpieza comerciales, por lo que es ideal para la instrumentación analítica.
  • Versatilidad en el posprocesamiento:Responde a la perfección al pulido con herramientas de diamante, al pulido al vapor y al pulido a la llama, lo que permite recuperar un acabado transparente y especular del 100% tras el mecanizado.

Descripción del producto

¿Por qué elegir AluCarbon Tech para el mecanizado CNC de acrílico?

  • Una experiencia técnica de más de una década en el manejo tanto del acrílico fundido (optimizado para el mecanizado) como del acrílico extruido.
  • Herramientas especializadas con punta de diamante (PCD) y de carburo pulido para conseguir cortes excepcionalmente suaves y de baja fricción.
  • Centros de fresado y torneado CNC multieje de última generación, calibrados específicamente para mitigar las vibraciones y eliminar las grietas en el material.
  • Tolerancias de fabricación estándar estrictas de ±0,1 mm, con capacidad para mantener una tolerancia de ±0,05 mm en casos de requisitos técnicos específicos.
  • Capacidades avanzadas de pulido de superficies en nuestras propias instalaciones, entre las que se incluyen el pulido de bordes con diamante, el pulido por vapor y el pulido manual, para lograr una claridad impecable.
  • Entorno de producción certificado según la norma ISO 9001:2015, que garantiza controles de calidad exhaustivos y la verificación de los lotes de materias primas.
  • Gestión logística global con trámites aduaneros agilizados y costes de fabricación directos de fábrica muy competitivos.

Guía para la selección de materiales acrílicos: moldeado frente a extruido

El acrílico se fabrica mediante dos métodos principales, que influyen directamente en sus tensiones internas y en su comportamiento cuando se somete a una herramienta de corte CNC giratoria.

Tipo acrílicoComportamiento mecánico y características del CNCLas mejores aplicacionesNota sobre la fabricación
Acrílico moldeado (recomendado para CNC)Se fabrica vertiendo resina líquida en moldes. Se caracteriza por su elevado peso molecular, lo que lo hace considerablemente más duro, muy resistente al ablandamiento por calor y menos propenso a astillarse. Responde muy bien al pulido con vapor y con diamante.Colectores de precisión, lentes ópticas, cámaras de ensayo científicas, chips microfluídicos, carcasas médicas, vitrinas de lujo.Calificación obligatoria
Para cualquier componente que requiera un control dimensional riguroso, detalles de mecanizado complejos o transparencia óptica tras el corte, el acrílico fundido es imprescindible debido a su estabilidad estructural superior.
Acrílico extruido (económico)Se fabrica haciendo pasar la resina entre rodillos. Presenta un peso molecular más bajo y mayores tensiones internas inherentes. Es más propenso a fundirse, agrietarse y acumular residuos pegajosos durante los cortes de mecanizado a alta velocidad.Paneles decorativos planos, soportes sencillos, difusores de luz, pantallas protectoras, señalización estructural básica.Uso restringido
El acrílico extruido es más adecuado para paneles planos básicos con contornos sencillos. Nuestro equipo de ingeniería verificará el material en bruto antes de comenzar el mecanizado.
Mecanizado del acrílico: retos técnicos y soluciones

El acrílico es rígido y quebradizo en comparación con plásticos dúctiles como el polipropileno, lo que lo hace muy sensible a unos parámetros de corte inadecuados, a una vibración excesiva y a tensiones térmicas localizadas.

1. Grietas y microfisuras en el material
El acrílico es propenso a fracturarse, especialmente cuando una herramienta giratoria entra o sale de esquinas pronunciadas, o cuando unas fuerzas de avance agresivas provocan una tensión interna excesiva, lo que da lugar a pequeñas grietas en forma de red (crackling).

2. Fusión por fricción y acumulación de residuos pegajosos
El acrílico se ablanda fácilmente con la fricción continua. Si las virutas de corte se acumulan en la cavidad, se funden rápidamente, se adhieren de nuevo a la superficie de la pieza y obstruyen el canal de la herramienta, lo que perjudica tanto el aspecto de la superficie como la precisión de corte.

3. Escarcha y opacidad superficial
El mecanizado CNC estándar deja una textura translúcida y mate en el perfil cortado. Para recuperar una claridad impecable, similar a la del cristal, se requiere una geometría de herramienta a medida y pasos de posprocesamiento especializados.

Cómo supera AluCarbon Tech estos retos:

Utilizamos estrategias de producción especializadas para ofrecer ventajas de fabricación inigualables y eliminar los defectos de los materiales:

Herramientas especializadas

Utilizamos fresas de carburo especializadas, de una o dos ranuras, con espiral ascendente y ranuras pulidas a espejo, para cortar las fibras con precisión y eliminar las virutas calientes al instante.

Trayectorias de herramienta optimizadas

Nuestros programadores utilizan entradas progresivas de la herramienta y descensos optimizados en varias pasadas para evitar golpes mecánicos bruscos y el desprendimiento de los bordes.

Refrigeración avanzada

Utilizamos sistemas precisos de refrigeración por chorro de aire o por nebulización soluble en agua para mantener bajas temperaturas en el filo de corte sin provocar grietas por tensión química.

Recuperación de la claridad

Nuestro completo proceso de pulido posterior al mecanizado garantiza que las superficies esmeriladas recuperen su transparencia óptica según las especificaciones de su diseño.

Nuestras capacidades de mecanizado de acrílico

Fresado CNC de precisión

Mediante configuraciones de fresado multieje rígidas y de alta velocidad, fabricamos geometrías estructurales complejas, ranuras para juntas tóricas, orificios escalonados y conjuntos de cavidades a partir de bloques de acrílico fundido de gran espesor. La optimización del avance elevado garantiza que las superficies queden limpias y planas.

Torneado CNC de precisión

Nuestros tornos ofrecen una concentricidad excepcional y acabados ultra lisos para componentes cilíndricos de acrílico. Mecanizamos habitualmente guías de luz de acrílico a medida, mirillas, tubos médicos y pomos decorativos con roscas internas y externas nítidas y precisas.

Sectores y aplicaciones de los componentes acrílicos mecanizados de precisión

SectorComponentes clave
Diagnóstico médico y ciencias de la vidaChips microfluídicos, colectores analíticos transparentes, portatubos de ensayo, carcasas para dispositivos de diagnóstico, ventanas de incubadoras médicas.
Tecnología óptica y de iluminaciónLentes a medida, guías de luz prismáticas, difusores de luz, carcasas ópticas, mirillas, carcasas para cámaras subacuáticas.
Aeroespacial y vehículos especializadosVentanas de cabinas presurizadas, cúpulas de observación, cubiertas para instrumentos de vehículos, placas protectoras internas.
Semiconductores y manejo de fluidosBloques indicadores de nivel, cuerpos de válvula transparentes a medida, indicadores de flujo de productos químicos, componentes de aislamiento de fluidos para laboratorio.

Directrices de diseño para componentes de acrílico mecanizados

  • Mantén un radio mínimo de 1,0 mm en todas las esquinas interiores; las esquinas internas agudas de 90 grados provocan concentraciones de tensión graves que hacen que el acrílico se agriete con el paso del tiempo.
  • Mantenga el espesor de las paredes por encima de 1,5 mm para evitar que el material se doble, se rompa o se salga bajo altas presiones de corte.
  • Evita los agujeros ciegos profundos y estrechos; la evacuación de virutas resulta difícil en cavidades profundas, lo que aumenta el riesgo de fusión por fricción y de que la herramienta se atasque.
  • Opta siempre por roscas gruesas en lugar de roscas ultrafinas. Considera la posibilidad de utilizar insertos roscados de latón o acero inoxidable si el componente requiere desmontajes frecuentes.
  • Indica claramente en tu plano qué superficies deben permanecer ópticamente transparentes y cuáles pueden dejarse tal y como han salido del mecanizado (translúcidas o esmeriladas).

Opciones especializadas de pulido y posprocesamiento

El mecanizado CNC deja, por naturaleza, una textura mate. Ofrecemos varias técnicas de acabado superficial de alta calidad para conseguir distintos niveles de transparencia y resistencia a los arañazos:

  • Tal y como se ha mecanizado (translúcido): Aspecto mate y esmerilado con ligeras marcas de la trayectoria de la herramienta; adecuado para bloques de fluidos internos no visibles.
  • Pulido con borde de diamante: Utiliza herramientas rotativas de diamante de alta precisión en nuestros equipos CNC para conseguir un acabado de los bordes de gran uniformidad y nitidez inmediata en perfiles rectos.
  • Pulido al vapor: Utiliza un gas químico especializado (vapor del disolvente Weld-On) para refundir a nivel microscópico las moléculas de la superficie más externa del acrílico. Es ideal para restaurar la transparencia total en cavidades internas profundas, orificios perforados transversalmente y canales complejos de colectores.
  • Pulido a la llama / Pulido manual: Un técnico cualificado aplica energía térmica controlada o discos abrasivos ultrafinos para conseguir un acabado estético de gran brillo, digno de una vitrina, en las superficies exteriores.
  • Recubrimiento antirreflectante resistente a los arañazos: Aplicación opcional de recubrimiento duro por inmersión o pulverización para mejorar la dureza superficial y la durabilidad de los componentes ópticos expuestos.

Control de calidad y calibración de precisión

El acrílico se expande a temperaturas elevadas. AluCarbon Tech aísla los factores ambientales mediante el mecanizado y la inspección de las piezas en salas limpias de metrología con condiciones climáticas estabilizadas:
  • Sistemas de inspección visual sin contacto y máquinas de medición por coordenadas (CMM) de baja fuerza para evitar que se rayen las delicadas superficies transparentes durante la inspección.
  • Pruebas rigurosas por lotes para detectar tensiones internas en el material, utilizando polariscopios especializados, con el fin de evitar la formación de grietas por tensión tras la entrega.
  • Seguimiento periódico mediante perfilómetro para verificar la rugosidad superficial especificada en micropulgadas antes y después del pulido.
Habilidades de tolerancia: Estándar: ±0,10 mm | Preciso / Diseñado: ±0,05 mm | Ajustes críticos especializados: hasta ±0,02 mm bajo controles de procesamiento especializados.

Consideraciones sobre costes y plazos de entrega

  • Tipo de material: El acrílico moldeado es más caro que el material extruido, pero reduce considerablemente los residuos de mecanizado y ofrece una transparencia excepcional, lo que reduce los costes totales del proyecto.
  • Requisitos de pulido: Para conseguir una claridad óptica total es necesario un posprocesamiento en varias etapas. Especificar la claridad solo donde sea funcionalmente necesario permite optimizar el presupuesto.
  • Complejidad del utillaje: Los huecos profundos y los radios internos estrechos requieren trayectorias de herramienta lentas y de varias pasadas, así como un micro-mecanizado delicado, lo que aumenta la duración de los ciclos de mecanizado.
  • Plazo de entrega habitual: Entre 2 y 3 semanas para componentes personalizados estándar. Se ofrece la opción de entrega rápida de prototipos (entre 10 y 14 días) para desarrollos de productos urgentes y plazos de ingeniería ajustados.

¿Por qué elegir AluCarbon Tech para el mecanizado CNC de acrílico?

  • Una experiencia técnica de más de una década en el manejo tanto del acrílico fundido (optimizado para el mecanizado) como del acrílico extruido.
  • Herramientas especializadas con punta de diamante (PCD) y de carburo pulido para conseguir cortes excepcionalmente suaves y de baja fricción.
  • Centros de fresado y torneado CNC multieje de última generación, calibrados específicamente para mitigar las vibraciones y eliminar las grietas en el material.
  • Tolerancias de fabricación estándar estrictas de ±0,1 mm, con capacidad para mantener una tolerancia de ±0,05 mm en casos de requisitos técnicos específicos.
  • Capacidades avanzadas de pulido de superficies en nuestras propias instalaciones, entre las que se incluyen el pulido de bordes con diamante, el pulido por vapor y el pulido manual, para lograr una claridad impecable.
  • Entorno de producción certificado según la norma ISO 9001:2015, que garantiza controles de calidad exhaustivos y la verificación de los lotes de materias primas.
  • Gestión logística global con trámites aduaneros agilizados y costes de fabricación directos de fábrica muy competitivos.

Preguntas frecuentes (FAQ)

P: ¿Cómo evita AluCarbon Tech que las piezas acrílicas se agrieten durante el proceso CNC?
R: Las grietas se deben a la fricción de las herramientas y a los impactos mecánicos repentinos. Evitamos esto utilizando exclusivamente herramientas de carburo de un solo o doble canal, afiladas como cuchillas y pulidas a espejo; ejecutando códigos de avance suaves y optimizados; y aplicando protocolos rigurosos de lavado de virutas para evitar la acumulación de calor.
P: ¿Puede una pieza de acrílico mecanizada alcanzar una claridad óptica 100% similar a la del cristal?
R: Sí. Aunque el mecanizado en bruto deja un aspecto translúcido y mate, podemos restaurar completamente el acrílico hasta conseguir un estado transparente similar al del cristal, 100%, gracias a nuestras opciones profesionales de posprocesado, que incluyen pulido avanzado al vapor, afilado de bordes con herramientas de diamante y pulido manual con microabrasivos.
P: ¿Cuál es la principal diferencia operativa entre el pulido al vapor y el pulido a la llama?
R: El pulido con llama aplica un calor intenso para fundir las superficies externas, lo que resulta excelente para conseguir un brillo exterior, pero no permite llegar a los conductos internos. El pulido con vapor utiliza un gas disolvente especializado para refluir cuidadosamente las moléculas en el interior de intersecciones internas complejas, trayectorias fluídicas con perforaciones transversales y orificios ciegos, lo que lo convierte en la mejor opción para piezas de ingeniería complejas.
P: ¿Es el acrílico adecuado para entornos de ingeniería sometidos a grandes esfuerzos o altas temperaturas?
R: El acrílico es rígido y resistente, pero tiene un límite de temperatura de servicio continuo de entre 70 °C y 80 °C aproximadamente. Para aplicaciones expuestas a temperaturas más elevadas o a disolventes químicos agresivos, nuestro equipo puede recomendar plásticos técnicos como el policarbonato (PC) o los copolímeros de olefinas cíclicas (COC).
P: ¿Cuál es la cantidad mínima de pedido (MOQ) para piezas acrílicas personalizadas?
R: Contamos con un sistema flexible sin cantidad mínima de pedido (MOQ). Te acompañamos en todo el proceso de desarrollo, desde un único prototipo transparente hasta lotes de producción escalables que superan las 1.000 piezas personalizadas.
Ponte en contacto con nosotros

Envía tu mensaje